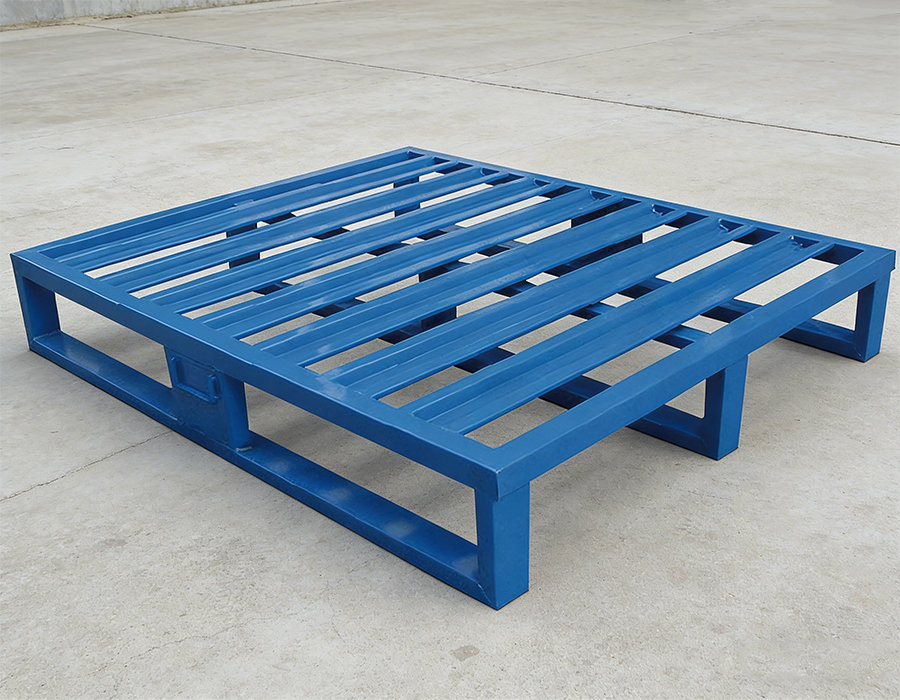
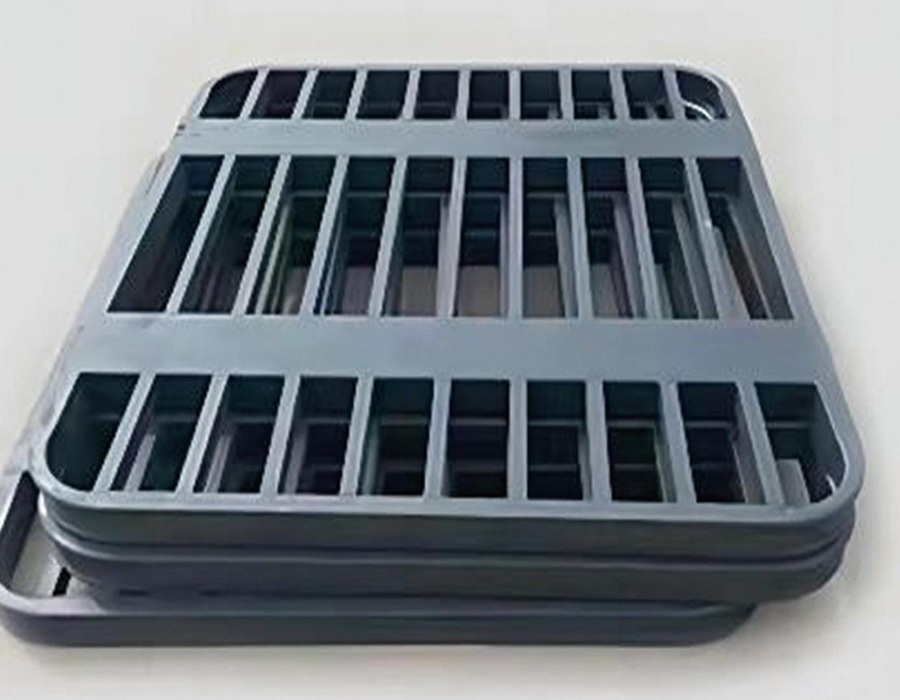
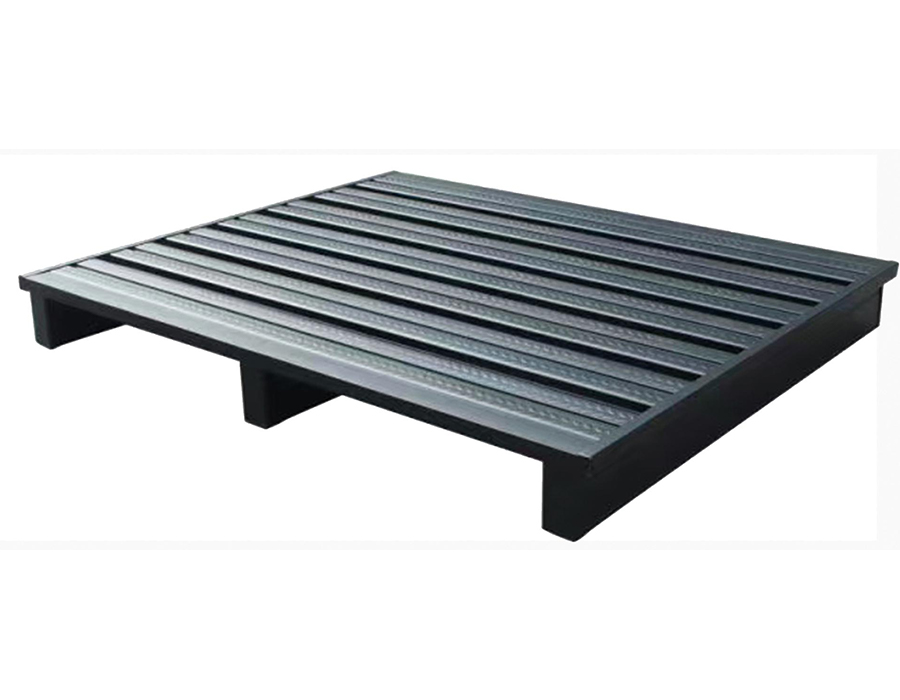
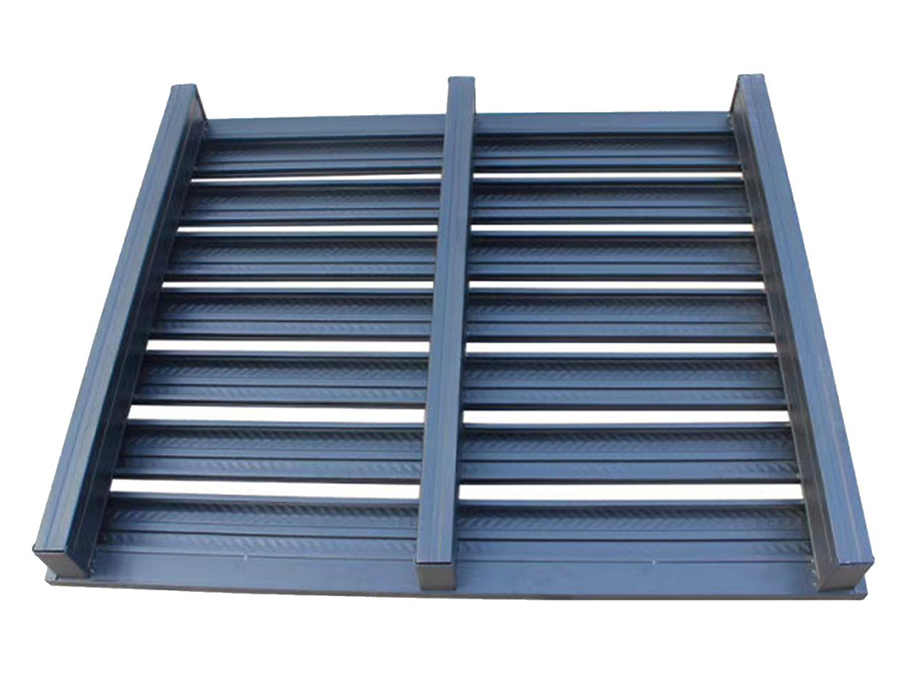
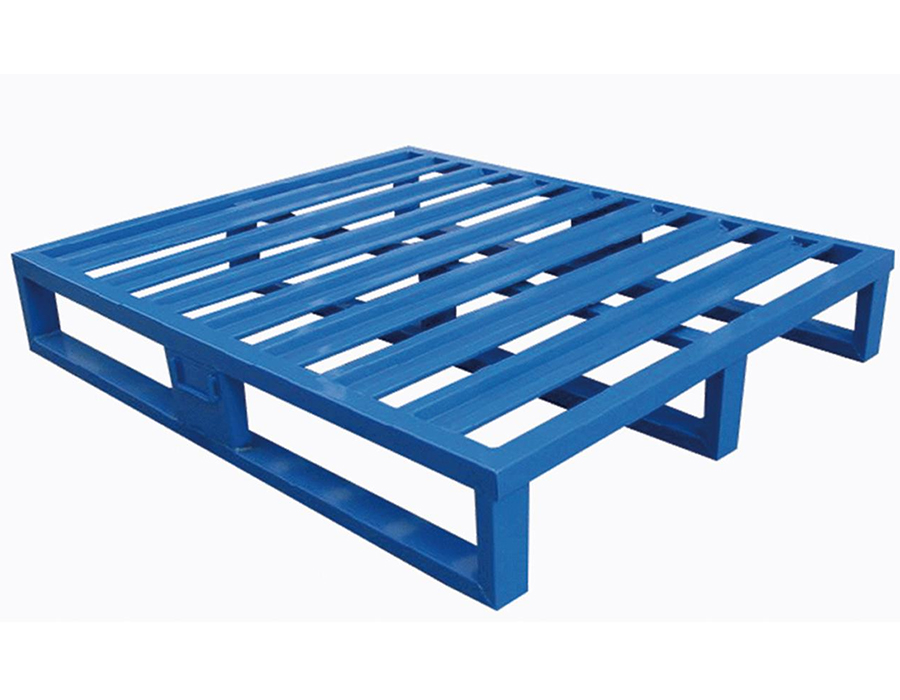
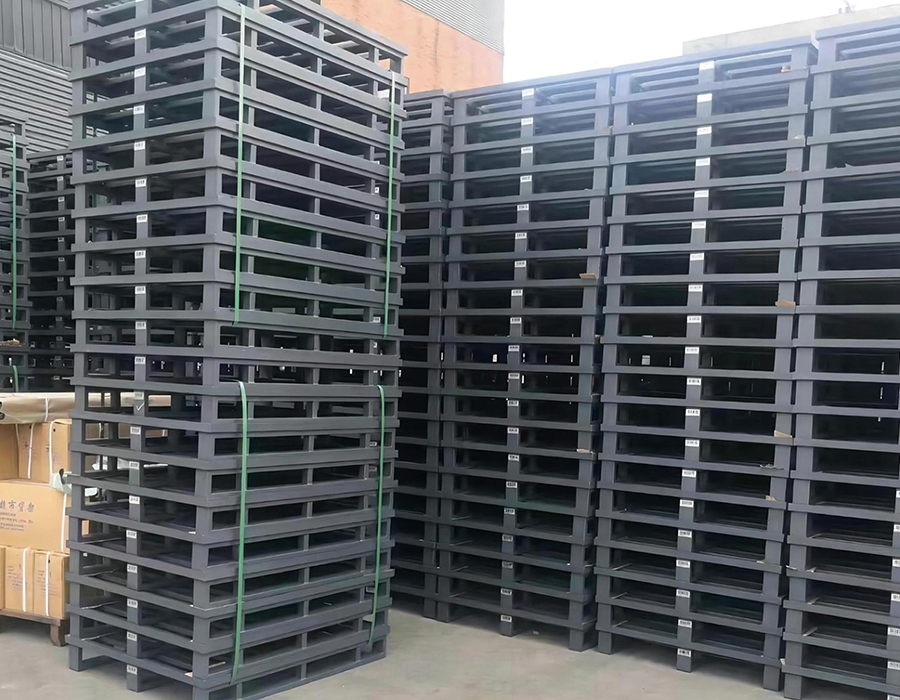
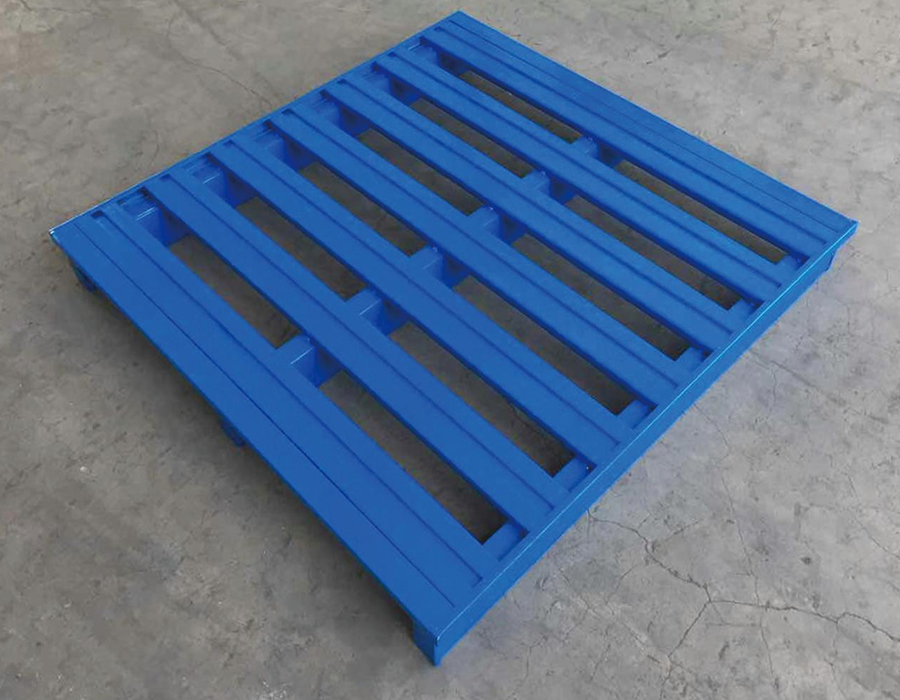
Металлические поддоны изготавливаются из конструкционной стали или оцинкованной листовой стали, обеспечивая статическую нагрузку 5 тонн на единицу, срок службы в три раза больше, чем у пластиковых поддонов и в десять раз больше, чем у деревянных альтернатив, а также значительно более низкую совокупную стоимость владения в условиях интенсивных, высокочастотных механических погрузочно-разгрузочных работ на промышленных складах.
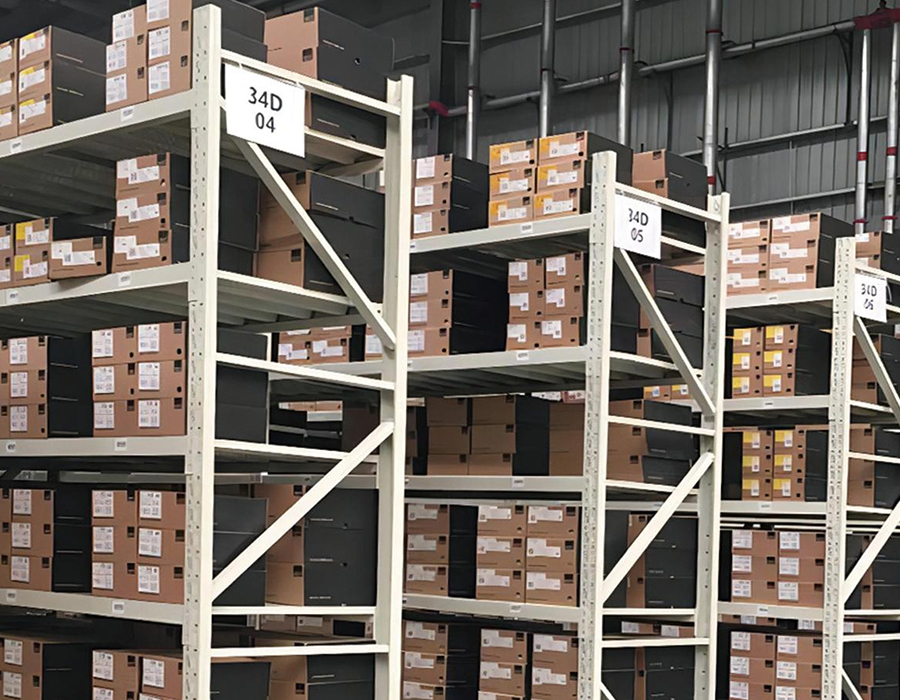
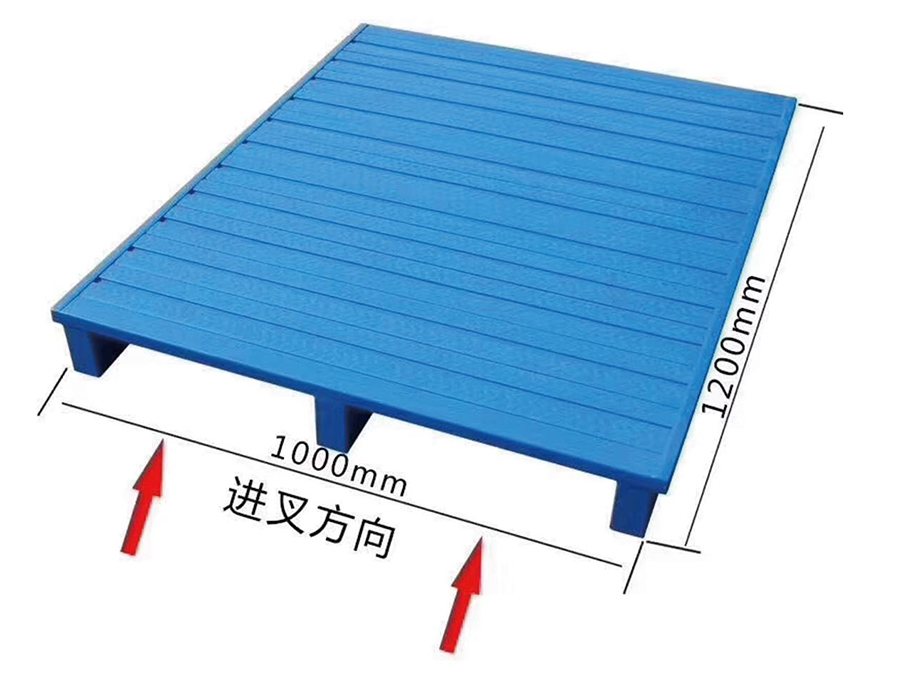
Стандартные размеры 1000 x 1200 x 125 мм полностью совместимы с основными стеллажными системами и спецификациями вилочных погрузчиков. Противоскользящая поверхность настила предотвращает смещение груза во время погрузочно-разгрузочных работ, а конструкция входа вилочного погрузчика поддерживает четырехсторонний или двусторонний вход, что позволяет использовать широкий спектр конфигураций погрузочно-разгрузочного оборудования.
Превосходная жесткость стали и высококачественная обработка поверхности обеспечивают несущую способность и противоскользящие свойства, которые превосходят сопоставимые продукты конкурентов из аналогичного класса материала, а также универсальную совместимость при штабелировании на пол, стеллажном хранении и транспортировке с ротацией, что обеспечивает длительный и надежный срок службы.
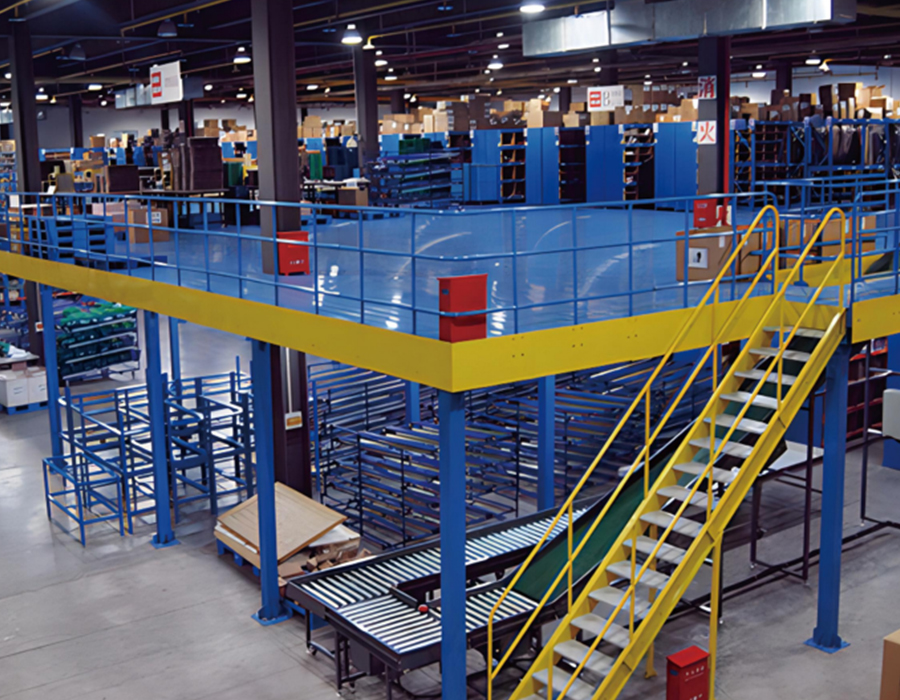
Широко используется в тяжелой промышленности, химической промышленности, производстве стали, сборке автомобилей и на крупных логистических предприятиях — предпочтительный выбор для автоматизированных многоярусных складов и механизированных операций, где долговечность поддонов и устойчивость груза при повторяющихся высокочастотных манипуляциях являются непреложными требованиями.
Представьте себе склад в конце смены: поддоны с готовой продукцией ждут в приемном отделении, ...
ПодробнееКогда вилочный погрузчик роняет полный поддон на стеллажную балку, конструкция получает не тол...
ПодробнееКомпания Anhui Huijian Intelligent Equipment Co., Ltd. недавно приняла делегацию представителей н...
ПодробнееПочему стеллажи для пресс-форм являются основным инструментом рабочего процесса В любой ...
ПодробнееЧто такое легкие стеллажи без болтов? Легкие стеллажи без болтов — это тип стеллажа для ...
ПодробнееШтабелируемые стальные поддоны изготавливаются по одному из трех основных подходов к строительству — штампованный настил со сварными трубчатыми опорами, цельносварной каркас конструкции с сетчатым или решетчатым настилом и сборка гнутого профиля с болтовыми или сварными соединениями. Каждый метод создает свой собственный путь внутренней нагрузки, что напрямую влияет на то, как точечные нагрузки от товаров, зубцов вилочного погрузчика и силы штабелирования передаются через структуру поддона.
Штампованные настилные поддоны концентрируют нагрузку на стыке плоской поверхности настила и опорных колонн. При высоких точечных нагрузках, таких как основание машины или блок двигателя, опирающийся на небольшую опору, на штампованных настилах могут возникнуть трещины под напряжением вокруг зоны сварки опор, если толщина стали настила недостаточна для данного применения. Ширина настила минимум 3,0 мм с непрерывной сваркой по периметру к раме опор является практическим порогом для промышленного использования в средних и тяжелых условиях. Полностью сварные поддоны рамной конструкции более равномерно распределяют нагрузки по самим элементам рамы, что делает их более устойчивыми к эксцентричной нагрузке. Сетка или решетчатый настил в этих конструкциях представляет собой в первую очередь опорную поверхность для продукта, а не структурный элемент, что означает, что выбор правильного размера отверстий сетки имеет значение для небольших товаров или товаров неправильной формы, которые могут деформироваться или проваливаться в большие отверстия.
Профилированные профили в сборе обеспечивают наилучшее соотношение прочности и веса, когда геометрия профиля хорошо спроектирована: направляющие шляпчатого или коробчатого сечения обеспечивают высокую жесткость на изгиб при меньшем количестве стали, чем эквивалентная плоская пластина. В Huijian наш центр исследований и разработок уделяет особое внимание оптимизации профиля складского оборудования, и та же инженерная логика, которая применяется к конструкции наших стеллажей, определяет наш подход к структурной эффективности при изготовлении стальных поддонов.
Механизм штабелирования — это особенность, которая больше всего отличает семейства стальных поддонов друг от друга, а выбор между фиксированными, съемными и складными стоечными системами имеет серьезные эксплуатационные последствия, которые выходят далеко за рамки высоты складирования.
Неподвижные угловые стойки приварены к раме поддона и обеспечивают максимальную жесткость при штабелировании. Они являются подходящим выбором, когда высота штабелирования постоянна, товары всегда укладываются по одной и той же схеме загрузки, а поддоны перемещаются исключительно с помощью вилочного погрузчика — поскольку фиксированные стойки невозможно снять для раскладки, когда они пусты, они влекут за собой значительные затраты на логистику возврата. Стопка из четырех загруженных поддонов с фиксированными стойками занимает ту же площадь пола, что и один поддон; стопка из четырех пустых поддонов с фиксированными стойками также занимает ту же площадь пола, но требует значительно больше вертикального пространства, чем эквивалентная система со складными или съемными стойками, возвращаемая в плоском виде. При больших объемах операций, когда сотни пустых поддонов возвращаются обратно по цепочке поставок, эта разница в плотности штабелирования пустых штабелей напрямую влияет на коэффициент использования грузовиков и транспортные расходы.
Съемные стойки вставляются в угловые гнезда на настиле поддона и фиксируются штифтовыми замками, фрикционными зажимами или болтовыми кольцами. В разобранном виде поддон и стойки можно штабелировать ровно, уменьшая высоту пустого штабеля из четырех единиц примерно с 1600–1800 мм до менее 400 мм, что означает сокращение вертикального пространства для хранения пустой посуды на 75–80%. Компромиссом является жесткость соединения: соединение стойки с раструбом приводит к некоторому перемещению, которое снижает общую устойчивость штабелирования, особенно под действием боковых сил во время транспортировки. Использование гнезд для стоек с минимальной глубиной зацепления 60 мм и механизмом принудительной фиксации, а не только фрикционным удержанием, значительно снижает этот риск.
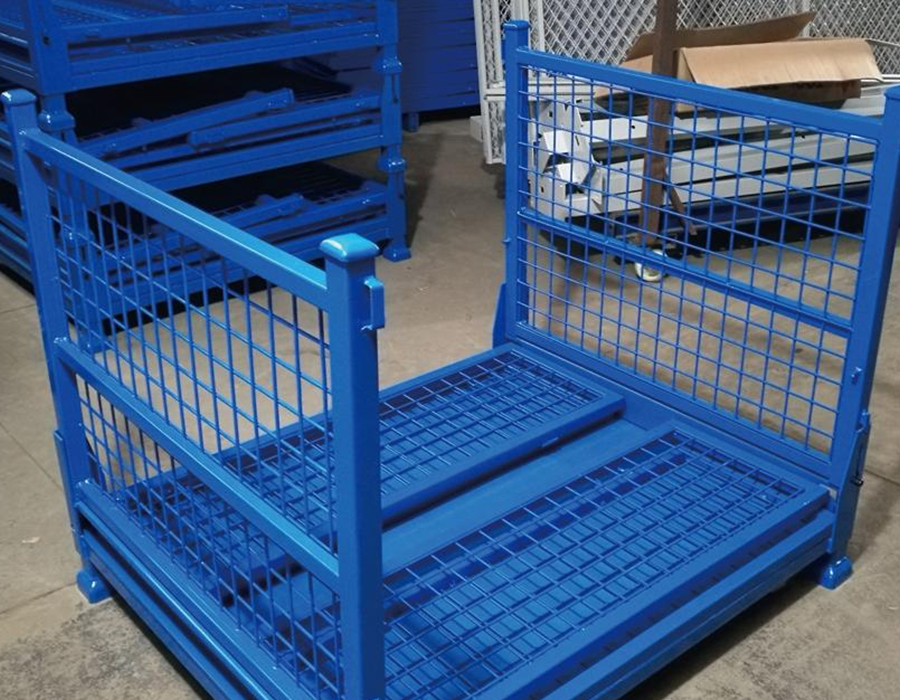
В складных системах стальных поддонов используются шарнирные боковые рамы, которые в пустом состоянии складываются на основание. Они обеспечивают лучшую плотность возврата пустых бутылей, но имеют более сложные шарнирные механизмы, которые уязвимы к повреждениям в суровых условиях эксплуатации. Износ шарнирного пальца является основной проблемой при долгосрочном обслуживании; Использование шарнирных штифтов из закаленной стали и конструкция, обеспечивающая легкую замену в полевых условиях, значительно продлевают срок службы. Для операций, требующих как жесткости штабелирования нагруженных грузов, так и эффективного возврата пустых грузов, складные системы с усиленными шарнирными узлами представляют собой лучший инженерный компромисс.
Правильная обработка поверхности металлические поддоны во многом зависит от операционной среды — не только от внутреннего помещения склада, но и от всего цикла, через который проходит поддон, включая открытые складские площадки, контейнерные перевозки, холодильное хранение, а также воздействие любых химических веществ или промывки. Обработка, которая работает адекватно в сухом распределительном центре, может выйти из строя в течение нескольких месяцев в условиях пищевой промышленности или прибрежной логистики.
| Лечение | Типичная толщина | Устойчивость к солевому туману | Подходящие условия | Ключевые ограничения |
| Электростатическое порошковое покрытие | 60–100 мкм | 500–800 часов | В помещении сухо/легкая влажность | Сколы на ударных кромках; плохое восстановление царапин |
| Горячее цинкование | цинк 45–85 мкм | 15:00–20:00 | Открытый, холодильный склад, мойка | Изменение допусков размеров; тяжелее |
| Электрогальванизация Герметик | Цинковый герметик толщиной 8–15 мкм | 300–500 часов | В помещении умеренная влажность | Более тонкий слой цинка; ограниченная пригодность для использования на открытом воздухе |
| Эпоксидная грунтовка | Всего 120–180 мкм | 800–1200 часов | Химическое воздействие, связанное с пищевыми продуктами | Более высокая стоимость заявки; требует взрывной подготовки |
| Голая сталь (смазанная) | — | <100 часов | Только кратковременное использование в помещении | Быстро ржавеет; непригоден для большинства логистических целей |
Одним из часто упускаемых из виду факторов является обработка кромок и сварных швов. Кромки разреза и зоны сварки являются первыми местами, где начинается коррозия, поскольку адгезия покрытия наиболее слабая под острыми углами и в зонах термического влияния. Определение минимальной толщины покрытия по краям (обычно требуется, чтобы после нанесения оставалось не менее 60 % толщины плоской поверхности) и обеспечение зачистки сварочных брызг перед обработкой — это показатели качества, которые отличают долговечные поддоны от тех, на которых в течение первого года эксплуатации появляются пятна ржавчины.
Размеры карманов для стальных поддонов не стандартизированы в отрасли, а несоответствие между геометрией карманов для поддонов и размерами пальцев вилочных погрузчиков является существенным источником эксплуатационных повреждений и неэффективности погрузочно-разгрузочных работ. Основные размеры, которые необходимо указать, — это ширина и высота отверстия кармана, длина канала зубца (глубина в поддоне) и зазор между верхней частью зубца и нижней стороной поверхности настила.
В стандартных вилочных погрузчиках с противовесом обычно используются зубья шириной 100–125 мм и толщиной 35–45 мм. Зубчатый карман с внутренней шириной 130 мм и внутренней высотой 50 мм обеспечивает достаточный зазор для входа и выхода без чрезмерного бокового люфта, который может привести к смещению поддона во время подъема. Однако ричтраки, обычно используемые на стеллажах с узкими проходами, часто имеют более широкое расстояние между зубьями и другие профили зубьев. Когда стальные поддоны предназначены для использования со смешанным парком погрузочно-разгрузочного оборудования, проектирование карманов с более широкой геометрией зубьев ричтрака, а не с геометрией зубьев с противовесом, предотвращает распространенную проблему, связанную с зубцами ричтрака, которые технически входят в карман, но контактируют с боковыми стенками кармана под нагрузкой, создавая нагрузку на раму кармана, а не поддерживая нагрузку на поверхность зубца.
Поддоны с четырехсторонним входом, в которых карманы зубцов проходят по обеим осям, усложняют конструкцию: пересечение поперечных карманов уменьшает поддержку настила в центральной зоне поддона, где изгибающие моменты наиболее высоки при равномерно распределенных нагрузках. Хорошо спроектированные стальные поддоны с четырехсторонним входом компенсируют это усиленным центральным стержнем, проходящим между пересечениями карманов. Проверка наличия этого усиления представляет собой быструю проверку в полевых условиях, позволяющую отличить конструктивно прочные четырехсторонние поддоны от тех, у которых после умеренного использования наблюдается провисание настила.
При штабелировании стальных поддонов часто ошибочно применяют предположение, что номинальная динамическая нагрузка на поддон одинаково применима к каждой единице штабеля. В действительности, нижний поддон в любой штабелированной колонне несет совокупные нагрузки от всех единиц, находящихся над ним, и способ передачи этих нагрузок через стойки или рамы для штабелирования приводит к концентрации напряжений в угловых зонах, которые могут превышать допуск точечной нагрузки настила, даже если общий вес находится в пределах номинального веса на поддон.
Рассмотрим штабель из четырех поддонов, каждый из которых загружен по 800 кг. Нижний поддон несет 3200 кг наложенного груза, полностью передаваемого через четыре точки контакта угловых стоек. Если каждая площадь контакта составляет 50×50 мм, номинальное давление опоры в каждой точке контакта составляет 3200 кг ÷ 4 точки контакта ÷ 0,0025 м² = 3200 кПа — значительно выше того, что большинство покрытий пола склада и некоторые бетонные смеси могут выдержать без повреждения поверхности и значительной концентрированной нагрузки на угловую зону нижнего поддона. Вот почему номинальная грузоподъемность штабелирования в авторитетных спецификациях указывается отдельно от номинальной нагрузки отдельных единиц и почему показатель грузоподъемности штабелирования обычно ниже на единицу, чем номинальная нагрузка одноярусной конструкции.
При планировании конфигурации штабелирования всегда учитывайте заявленную производителем нагрузку при штабелировании, а не динамическую нагрузку на каждую полку, и применяйте коэффициент запаса прочности не менее 1,25× для условий, в которых штабель может подвергаться незначительным воздействиям от проходящих вилочных погрузчиков или вибрации от близлежащего оборудования. Наша техническая команда в Huijian предоставляет рекомендации по настройке штабелирования в качестве стандартной части процесса составления спецификации продукта, помогая клиентам избежать сценариев избыточного штабелирования, которые могут поставить под угрозу как целостность поддонов, так и безопасность пола.
Стальные поддоны теоретически имеют срок службы во много раз больше, чем у деревянных альтернатив, но для достижения такого срока службы требуется структурированный протокол проверки и технического обслуживания, а не эксплуатация до отказа. Наиболее распространенные виды отказов в стальных поддонах с длительным сроком службы предсказуемы и обнаруживаются задолго до того, как они приведут к падению груза или инцидентам с погрузочно-разгрузочными работами.
Создание системы маркировки идентификаторов поддонов (даже простого номера, проштампованного на каждой единице) позволяет привязывать записи о техническом обслуживании к отдельным поддонам, что дает возможность заранее выявлять единицы с высоким уровнем отказов и выяснять, является ли причина производственным дефектом, конкретной станцией обработки или конкретным типом хранимой продукции.
Наша профессиональная команда
Готов поддержать вас.


 Производители складских стеллажей