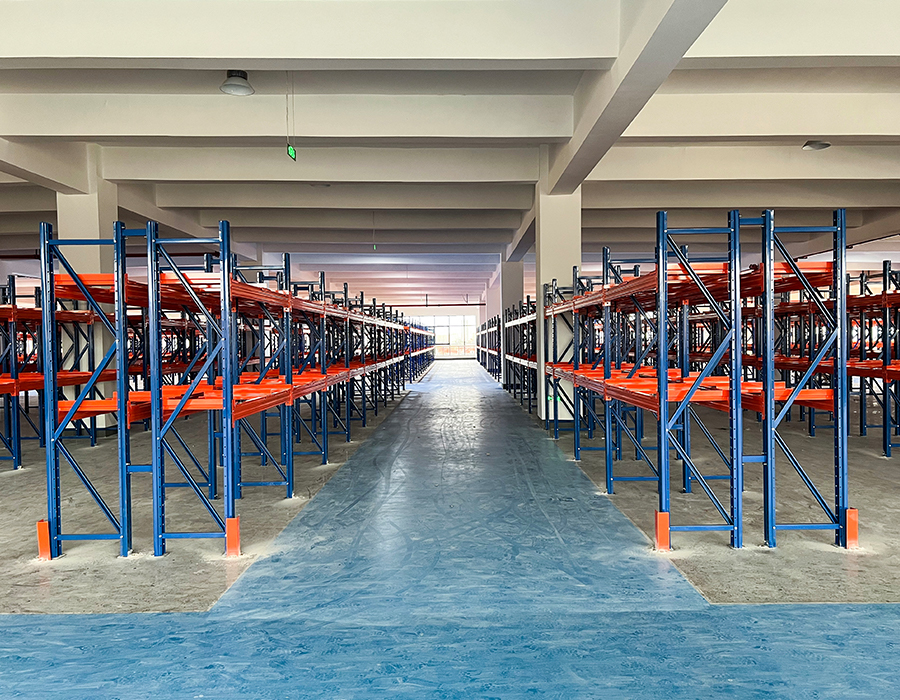
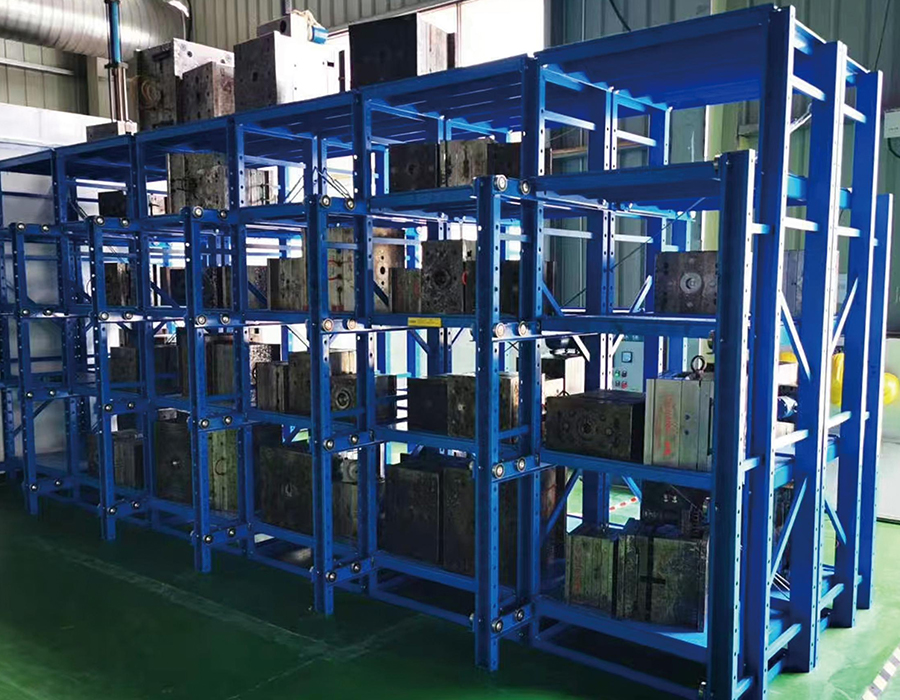
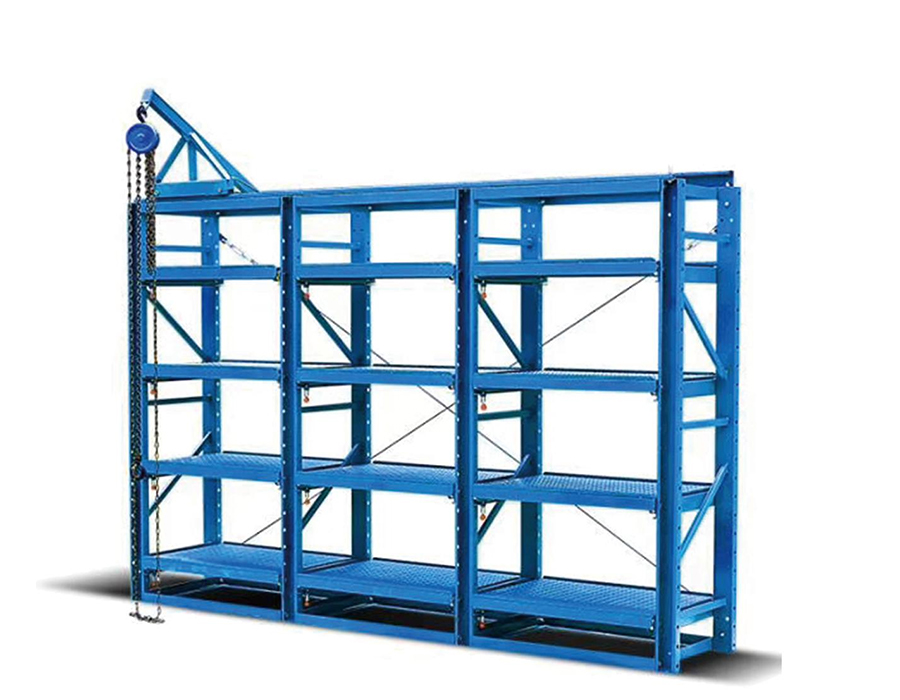
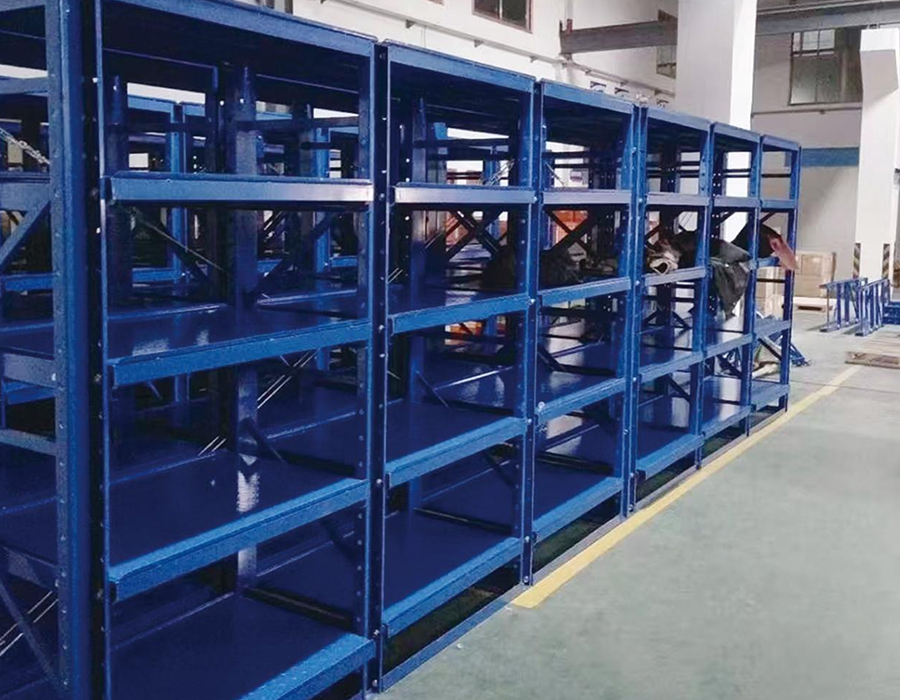
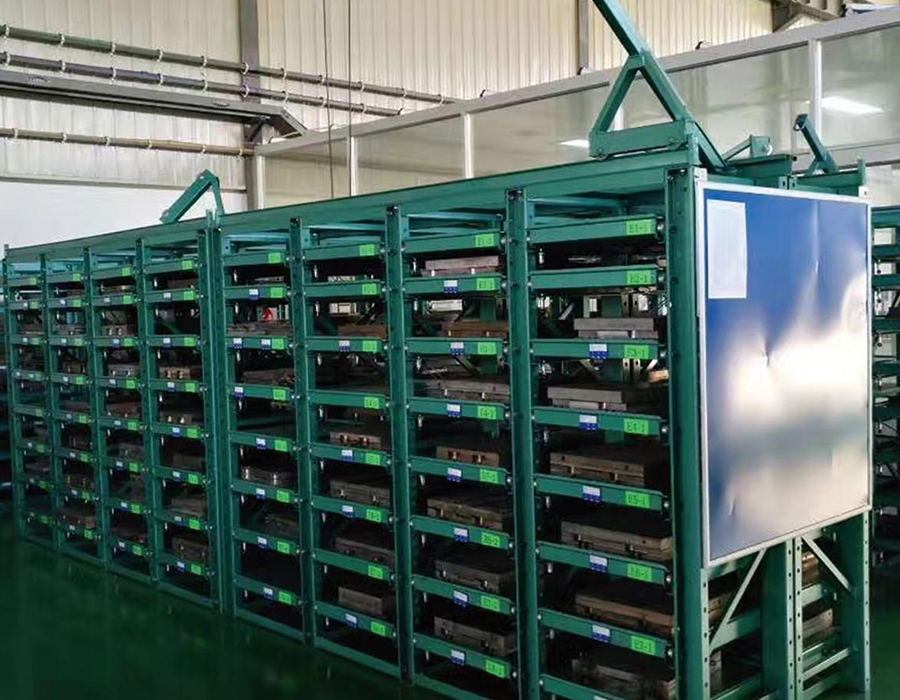
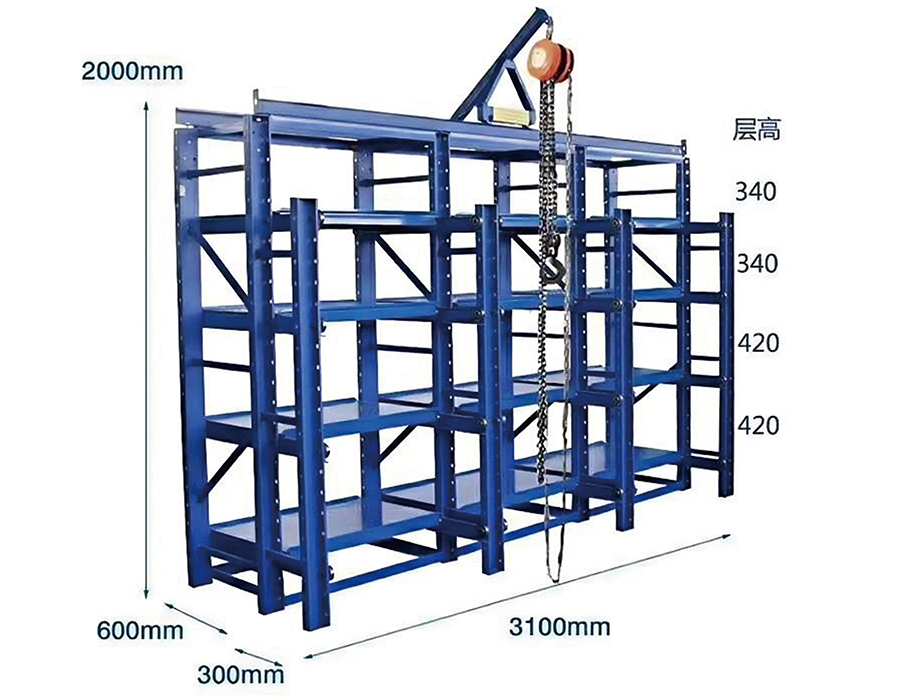
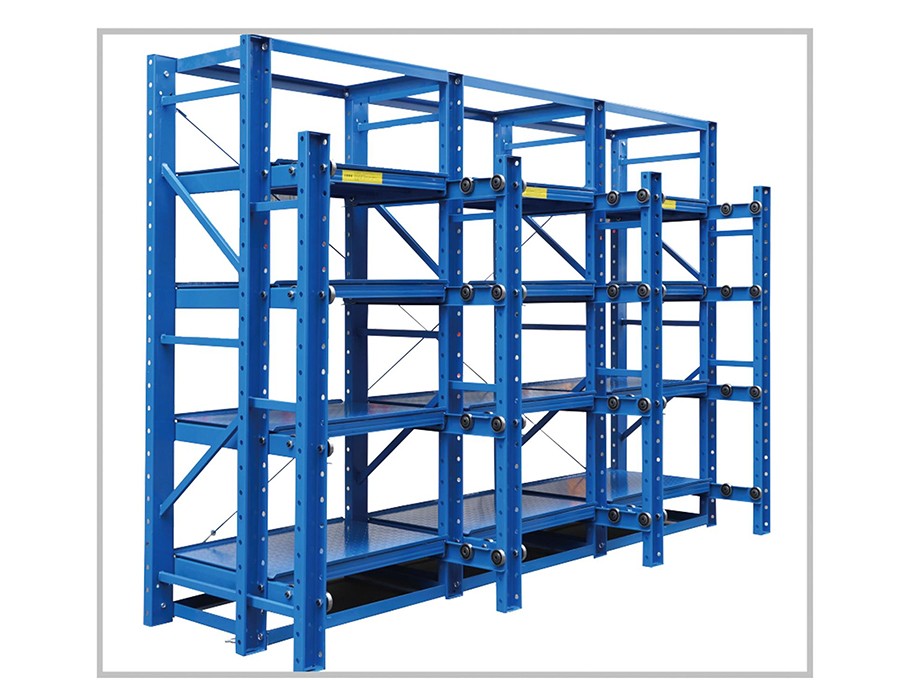
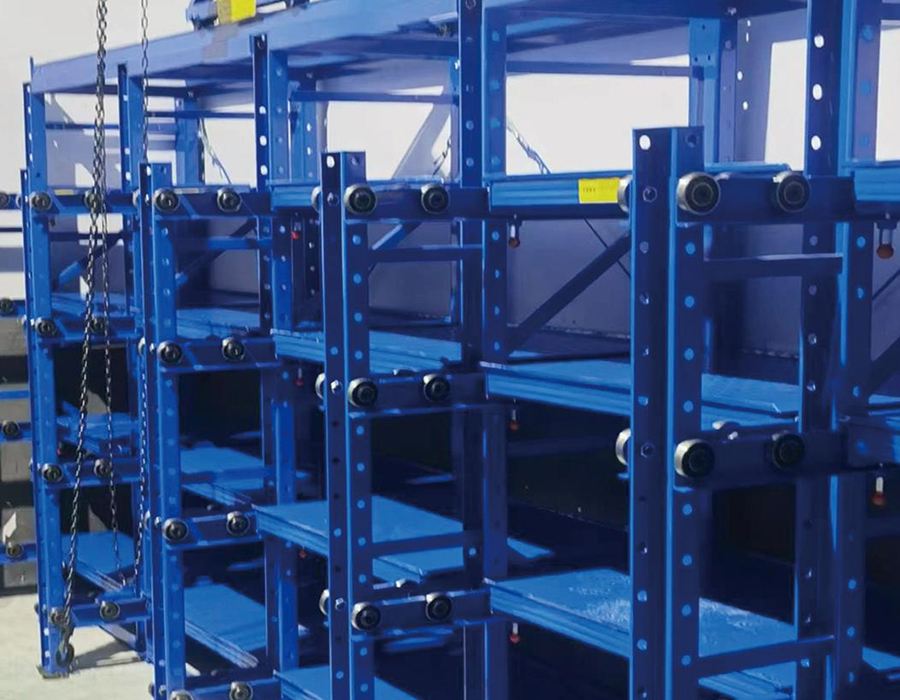
Стеллажи для форм с выдвижными ящиками — это специально разработанные системы хранения для организованного хранения, классификации и поиска промышленных инструментов, доступные в полуоткрытой и полностью открытой конфигурациях, подходящие для различных размеров, веса и частоты доступа к формам в широком диапазоне производственных сред.
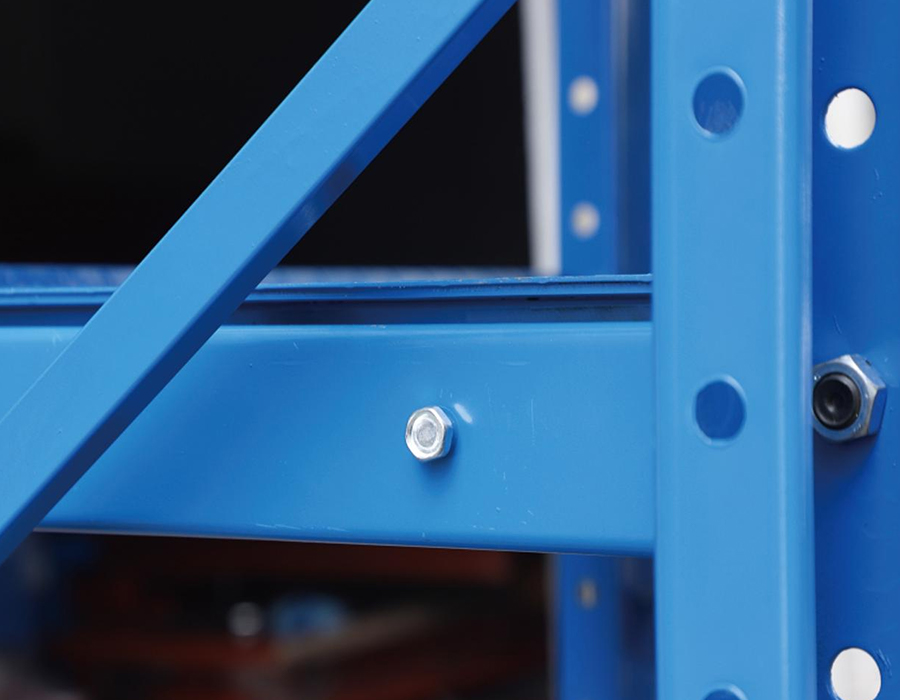
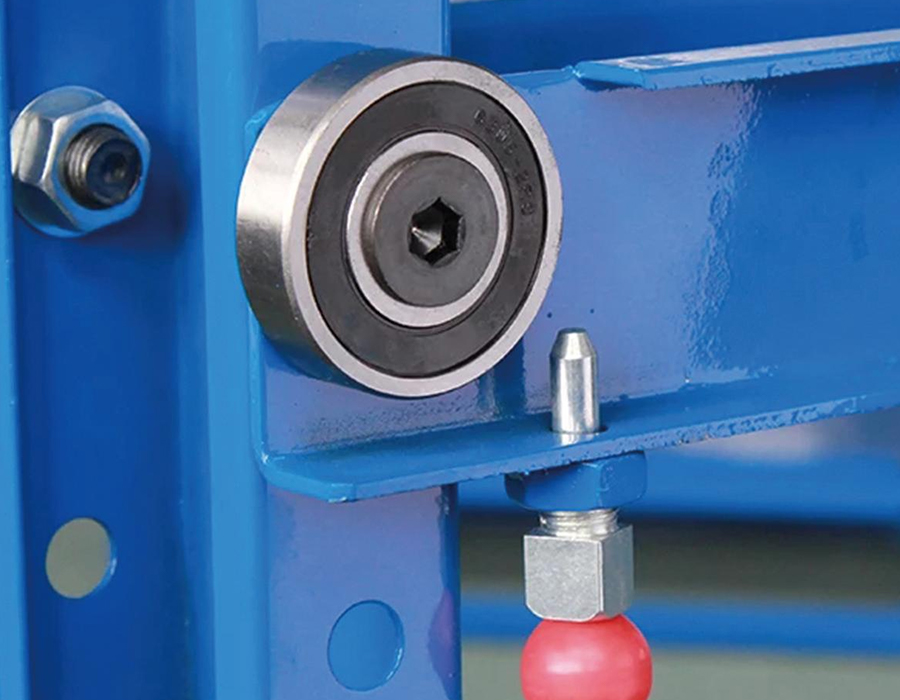
Основная конструкция состоит из стоек и поперечин из высокопрочной швеллерной или холоднокатаной стали, а также выдвижных ящиков, установленных на прецизионных направляющих, для плавной и легкой работы. Каждый ящик оснащен фиксатором положения и стопорными винтами, предотвращающими выпадение, что обеспечивает устойчивость формы во время хранения и предотвращает повреждения, вызванные непреднамеренным перемещением.
Грузоподъемность на ящик составляет от 200 кг до 3000 кг; Полностью открытая модель для тяжелых условий эксплуатации выдерживает нагрузку 1200 кг на ящик и поставляется со встроенным подъемным устройством для погрузки и извлечения без использования мостовых кранов или больших вилочных погрузчиков. Механизм блокировки структурно предотвращает выдвижение более чем одного ящика одновременно, устраняя риск нестабильности центра тяжести, связанный с несколькими открытыми ярусами.
Устойчивая к ржавчине, влаго- и пылезащитная обработка поверхности защищает хранящиеся инструменты от воздействия окружающей среды. Основные области применения включают машиностроение, автомобильную оснастку, литье под давлением и производство электроники, что обеспечивает значительно более высокую эффективность замены пресс-форм и снижение затрат на износ и повреждение инструментов.
Представьте себе склад в конце смены: поддоны с готовой продукцией ждут в приемном отделении, ...
ПодробнееКогда вилочный погрузчик роняет полный поддон на стеллажную балку, конструкция получает не тол...
ПодробнееКомпания Anhui Huijian Intelligent Equipment Co., Ltd. недавно приняла делегацию представителей н...
ПодробнееПочему стеллажи для пресс-форм являются основным инструментом рабочего процесса В любой ...
ПодробнееЧто такое легкие стеллажи без болтов? Легкие стеллажи без болтов — это тип стеллажа для ...
ПодробнееВ Сверхмощные стеллажи для хранения форм с выдвижными ящиками , именно в механизме выдвижения ящика сосредоточены наибольшие инженерные требования, однако именно этот компонент чаще всего недооценивается при бюджетных закупках. Выдвижной ящик формы может выдерживать нагрузки от 500 кг до более 5000 кг в зависимости от применения, и он должен плавно выдвигать эту нагрузку на расстояние 600–1200 мм без боковых отклонений, без заеданий при эксцентричной нагрузке и надежно работать в течение тысяч циклов. Эти требования невозможно удовлетворить за счет расширения стандартных направляющих для легких грузов.
Двумя доминирующими типами систем выдвижения, используемыми в промышленных стеллажах для форм, являются направляющие на стальных роликовых подшипниках и системы профилированных направляющих с рециркуляционными шариковыми каретками. В направляющих роликовых подшипников используются ролики из закаленной стали, движущиеся в каналах холодной штамповки. Они прочны, устойчивы к загрязнению и просты в обслуживании, но их несущая способность на единицу ширины ограничена контактным напряжением роликов. Для ящиков весом более 2000 кг использование одной пары роликовых направляющих становится непрактичным без очень большого расстояния, что, в свою очередь, увеличивает общую ширину отсека стеллажа. Системы профилированных направляющих — по сути, рельсы линейного перемещения, заимствованные из станкостроения — достигают гораздо более высоких динамических нагрузок в более узком поперечном сечении, но они более чувствительны к смещению во время установки и требуют более чистых условий эксплуатации для достижения номинального срока службы.
Критическим параметром спецификации является не только статическая грузоподъемность, но и динамическая нагрузка при повторяющихся циклах растяжения. Система направляющих, рассчитанная на статическую нагрузку 3000 кг, может иметь усталостный ресурс, рассчитанный всего на 20 000 циклов полного выдвижения при этой нагрузке, что в литейном цехе, работающем в две смены в день, означает примерно два-три года, прежде чем потребуется замена подшипника. Покупателям следует запрашивать номинальную динамическую циклическую нагрузку, а не полагаться исключительно на показатель статической грузоподъемности при сравнении характеристик стеллажей с выдвижными формами.
Вес пресс-формы почти всегда указывается как вес нетто самой пресс-формы — стержня, полостей и системы эжектора. Эта цифра отображается на карточках пресс-форм и используется большинством руководителей производства при определении требований к хранению. Однако фактическая нагрузка, которую должна выдерживать стойка для форм выдвижного типа, постоянно превышает номинальный вес формы, иногда со значительным запасом, из-за дополнительной массы, которая накапливается в условиях хранения.
На практике этому занижению способствуют несколько факторов:
Надежной практикой проектирования является применение коэффициента 1,25× к номинальному весу формы при определении емкости выдвижного ящика и рассматривать его как минимальную номинальную рабочую нагрузку, а не как максимальную. Наше хранилище для тяжелых условий эксплуатации стеллажи для форм с выдвижными ящиками оцениваются и испытываются при заявленной рабочей нагрузке с применением полных коэффициентов безопасности — с учетом реальных условий нагрузки, которые обычно не соответствуют номинальным значениям веса пресс-формы.
Конфигурация поверхности ящика стойки для форм редко обсуждается в переговорах о закупках, но она оказывает прямое влияние на состояние формы во время хранения, удобство обращения и время, необходимое для извлечения и подготовки формы. Плоская стальная пластина — наиболее распространенная поверхность выдвижных ящиков — проста в изготовлении и в целом пригодна, но это не оптимальная поверхность для каждого типа формы или продолжительности хранения.
Плоская пластина с полным покрытием обеспечивает максимальную площадь контакта и подходит для форм с плоскими обработанными базовыми поверхностями. Ключевой проблемой спецификации является допуск плоскостности поверхности: выдвижная пластина, которая прогибается более чем на 3–5 мм при полной нагрузке, создает неравномерную опору, которая может вызвать напряжение в опорных плитах формы, не предназначенных для трехточечной нагрузки. Ребра должны быть ориентированы так, чтобы минимизировать прогиб в середине пролета под основанием формы, что требует знания местоположения центра массы формы относительно выдвижного ящика, а не только ее общего веса.
Поверхности стальных планок или решеток позволяют охлаждающей жидкости, смазочно-охлаждающей жидкости и остаткам смазки для форм стекать через ящик, а не скапливаться на поверхности платформы. Это особенно ценно на объектах, где формы попадают на склад без полной очистки. Конструктивный компромисс заключается в том, что концентрированные нагрузки от форм небольшой площади ложатся на отдельные стержни, а не распределяются по пластине, увеличивая локальное напряжение в точках контакта и потенциально оставляя следы на мягких поверхностях формы, если шаг стержней слишком крупный.
На предприятиях, где хранятся дорогостоящие прецизионные формы с жесткими требованиями к размерам, ящики могут быть оснащены механически обработанными установочными блоками или регулируемыми V-образными блоками, которые фиксируют форму в определенной ориентации. Это предотвращает смещение формы во время выдвижения ящика — реальный риск для тяжелых форм на гладких плоских пластинах — и гарантирует, что подъемное оборудование сможет постоянно задействовать точки подъема формы без изменения положения. Дополнительные затраты на изготовление элементов определения местоположения обычно окупаются в течение первого года за счет сокращения времени обработки и исключения повторной проверки после перемещения, вызванного хранением.
Полностью выдвинутый ящик, вмещающий форму весом 3000 кг, представляет собой одну из самых высоких требований к локализованной нагрузке в любой складской системе хранения. Момент консоли, создаваемый при полном выдвижении (произведение веса формы и расстояния выдвижения от передней поверхности стойки), должен полностью восприниматься системой направляющих ящика и передаваться обратно в раму стойки через конструкцию направляющих. Если этот путь нагрузки прерывается из-за поломки направляющей, среза крепежного болта или трещины в сварном шве, результатом может стать внезапное неконтролируемое падение всего веса ящика.
Стоечные системы, спроектированные без структурного резервирования, полагаются на целостность единого пути нагрузки через механизм расширения. Добавление резервирования означает создание вторичных элементов поддержки, которые срабатывают только в случае отказа, предотвращая катастрофическое падение, не будучи активными в нормальных условиях эксплуатации. Наиболее практичные меры резервирования, используемые при проектировании стеллажей с выдвижными формами для тяжелых условий эксплуатации, включают:
Указание функций резервирования увеличивает стоимость — обычно 12–18% от стоимости механизма выдвижного ящика — но это подходящая база для сравнения, а не общая стоимость стойки. Инжиниринговые инвестиции легко оправдать, учитывая ответственность и сбои в работе в случае падения пресс-формы с использованием инструментов стоимостью в сотни тысяч юаней.
Эффективность идентификации и извлечения пресс-форм является постоянным узким местом в работе предприятий, на которых хранится более 30–50 форм, даже если физическая система хранения хорошо спроектирована. Неотъемлемое преимущество стеллажа для форм с выдвижным типом — то, что каждая форма занимает свой собственный выделенный ящик, который можно извлекать и проверять индивидуально — полностью реализуется только тогда, когда система идентификации позволяет найти правильный ящик без последовательного открытия нескольких ящиков.
Физическая маркировка является основой: держатель этикетки, установленный на передней панели каждого ящика, видимый при приближении к стороне стойки со стороны прохода. Практическим требованием является то, чтобы этикетки оставались разборчивыми в условиях пресс-формы — масляный туман, влажность и случайные удары делают бумажные этикетки в пластиковых держателях ненадежными через шесть-двенадцать месяцев. Бирки с гравировкой из нержавеющей стали или пластины из анодированного алюминия с лазерной маркировкой содержимого подходят для сред с постоянным воздействием охлаждающей жидкости или разделительного средства.
Интеграция RFID на уровне ящика все чаще применяется на предприятиях по управлению пресс-формами с короткими производственными циклами и частыми переналадками. RFID-метка, встроенная в переднюю поверхность ящика или прикрепленная к ней, считывается с помощью фиксированной антенны на стороне прохода стойки или портативного считывателя, связывая физическое местоположение ящика с базой данных управления пресс-формами без ручного сканирования. Ключевым требованием интеграции является то, что положение метки RFID должно оставаться одинаковым во всех ящиках системы — отклонение более 20–30 мм от центра зоны считывания антенны снижает надежность считывания в средах с высоким содержанием металлов, где отражение сигнала уже является проблемой. Благодаря нашим собственным научно-исследовательским возможностям и возможности изготовления выдвижных ящиков по индивидуальному заказу мы можем проектировать RFID-совместимые фасады выдвижных ящиков со стандартизированными карманами для бирок в качестве заводской опции, а не модернизации на месте.
Системы штрих-кодов и QR-кодов занимают золотую середину: более низкие затраты на инфраструктуру, чем RFID, и более долговечные, чем бумажные этикетки, при печати на полиэфирной основе с металлической подложкой чернилами, устойчивыми к УФ-излучению. Ручной сканер, подключенный к планшету или мобильному терминалу WMS, позволяет подтвердить местоположение перед выдвижением ящика, снижая риск извлечения неправильной формы на предприятии, где хранится несколько одинаковых наборов инструментов.
Системы стеллажей для форм с выдвижными ящиками, особенно те, которые сконфигурированы для нескольких ярусов тяжелых форм, создают концентрацию нагрузки на пол, которая часто превышает ту, которую стандартные плиты пола склада могут выдержать без инженерного вмешательства. Двухъярусная стойка для форм, вмещающая 3000 кг форм в каждом из шести ящиков на отсек, несет потенциальную общую нагрузку на отсек в 36 000 кг (не включая вес конструкции стеллажа), распределенную по четырем опорным плитам. Давление на пол под каждой опорной плитой может превышать 80–100 тонн на квадратный метр, если опорные плиты небольшие, а бетонная плита тонкая.
Первым шагом в любом процессе планирования установки опалубочной стойки является получение сертификата инженера-строителя по нагрузке на пол для зоны установки, а не общей спецификации несущей способности пола здания, которая обычно представляет собой номинальную равномерно распределенную нагрузку, которая не отражает поведение точечной нагрузки. Точечные нагрузки под опорными плитами стеллажей ведут себя иначе, чем распределенные нагрузки, с точки зрения продавливающего напряжения сдвига в плите, а старые складские полы, рассчитанные на 5 тонн на квадратный метр распределенной нагрузки, могут быть уязвимы к продавливанию при сосредоточенной нагрузке на опорную плиту в 20 тонн, даже если общий вес находится в пределах распределенной нагрузки.
Если вместимость помещения незначительна, практические решения включают в себя:
Коррозия поверхностей пресс-форм во время хранения является одной из наиболее дорогостоящих и предотвратимых форм повреждения оснастки на производственных предприятиях, однако ее часто связывают исключительно с неадекватным применением ингибиторов коррозии, а не рассматривают как проблему условий хранения. Конструкция стеллажа для форм с выдвижным ящиком влияет на микросреду вокруг хранящихся форм таким образом, что либо ускоряет, либо замедляет окисление поверхности, независимо от того, какое соединение-ингибитор ржавчины наносится на поверхность формы перед хранением.
Конденсат является основным фактором коррозии в большинстве сред хранения пресс-форм. Формы с большой тепловой массой — особенно крупные инструменты для литья под давлением, хранящиеся после горячих производственных циклов — медленно остывают и проходят точку росы окружающего воздуха, когда температура их поверхности падает. Если воздух, окружающий форму в закрытом или полузакрытом ящике, имеет ограниченную циркуляцию, влага конденсируется на поверхности формы и остается в контакте в течение длительного времени. Конструкции стеллажей с закрытыми корпусами выдвижных ящиков (сплошные боковые панели и верхние крышки) создают застойные воздушные карманы, которые ухудшают этот эффект по сравнению со стеллажами с открытой рамой, которые обеспечивают циркуляцию окружающего воздуха вокруг хранящихся форм.
К практичным конструктивным особенностям, снижающим риск коррозии при хранении форм в выдвижном ящике, относятся:
Чего не может компенсировать конструкция стеллажа, так это неадекватной обработки поверхности перед хранением. Обертывание пленкой ингибитора паровой коррозии (VCI), антикоррозионное масло, нанесенное на все неокрашенные поверхности, и герметичная защита линии разъема остаются основной защитой от коррозии в форме плесени при хранении. Задача стеллажа заключается в создании условий, при которых эти обработки могут работать эффективно, что означает минимизацию конденсации, загрязнения и времени контакта с скопившейся влагой, а не просто предоставление сухого пола для размещения плесени.
Ход выдвижения ящика — это параметр спецификации, который часто задается круглым числом — 600 мм, 800 мм или полное выдвижение — без систематического анализа фактического расстояния перемещения, необходимого для безопасного подъема и перемещения формы на конкретном объекте. Недостаточно указанное расстояние перемещения является частым источником трудностей с управлением и риска травм; Завышенное расстояние перемещения увеличивает консольный момент на направляющей системе и может превысить несущую способность стойки для данного веса формы.
Минимально необходимое расстояние перемещения ящика определяется геометрией формы, типом используемого подъемного оборудования и свободным пространством перед стойкой. Основополагающий расчет включает в себя три переменные:
Систематический подход заключается в том, чтобы подготовить масштабный чертеж полностью выдвинутого ящика с установленной формой, наложить геометрию подхода крюка крана и границу прохода и убедиться, что на выбранном расстоянии перемещения соблюдаются зазоры для подъема и требования к выходу из прохода. Это упражнение по рисованию занимает менее часа и устраняет наиболее распространенную жалобу после установки, связанную с стойками для форм выдвижного типа, — что выдвижной ящик не выдвигается достаточно далеко для безопасного взаимодействия крана с инструментами.
Наша профессиональная команда
Готов поддержать вас.


 Производители складских стеллажей