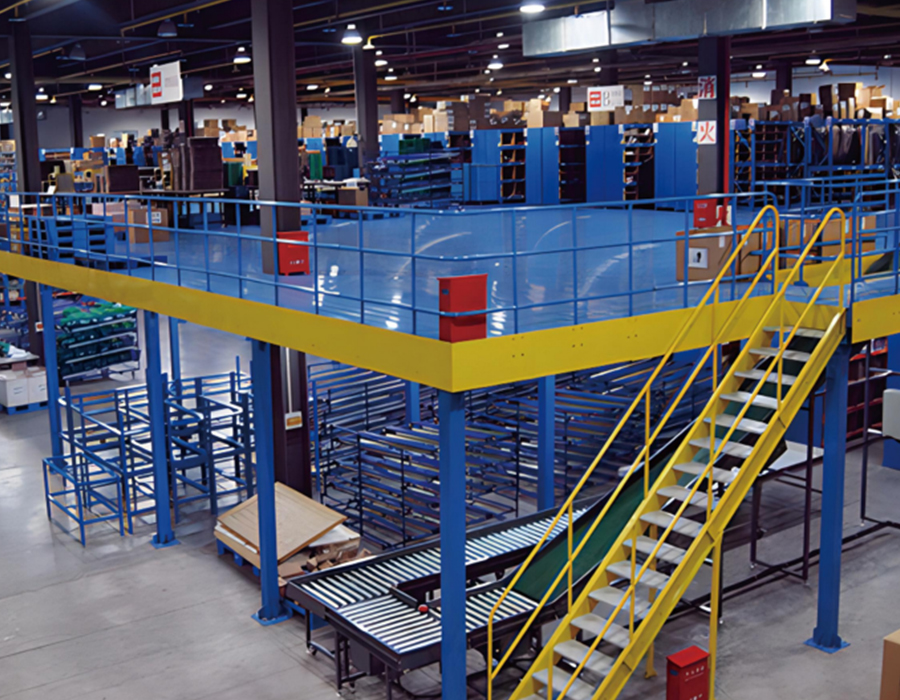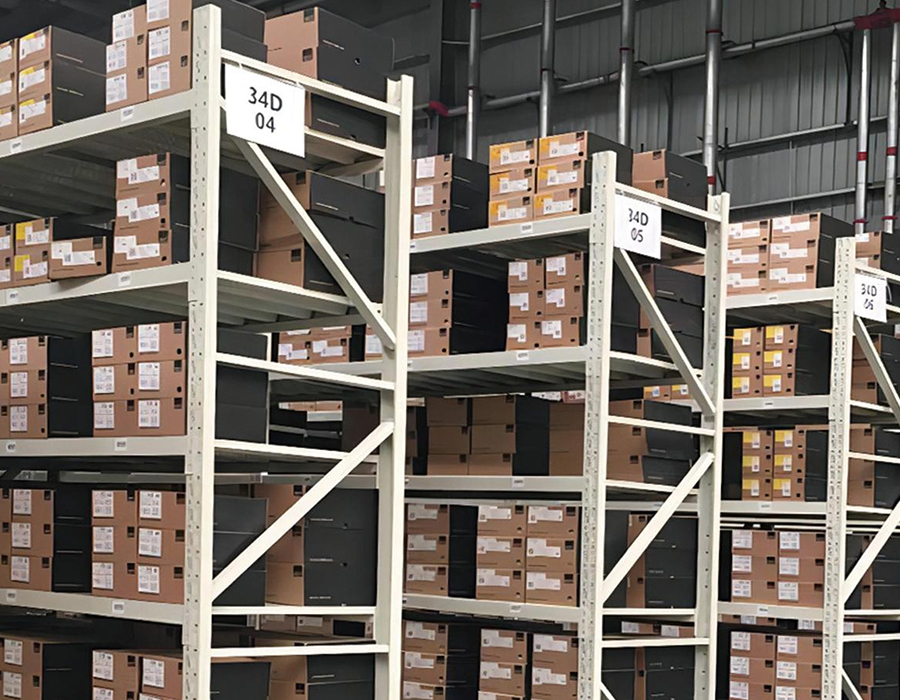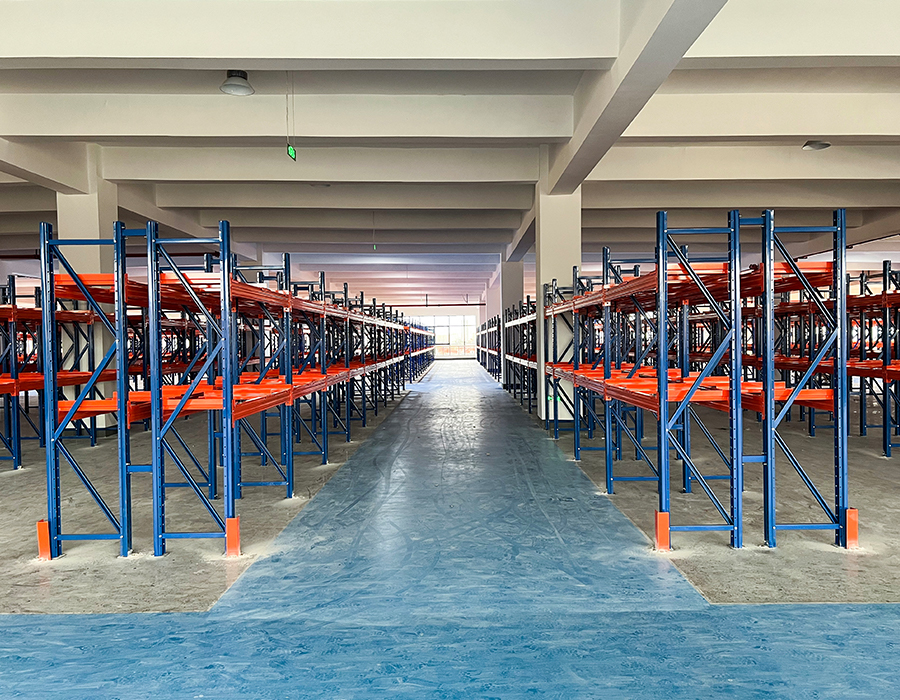
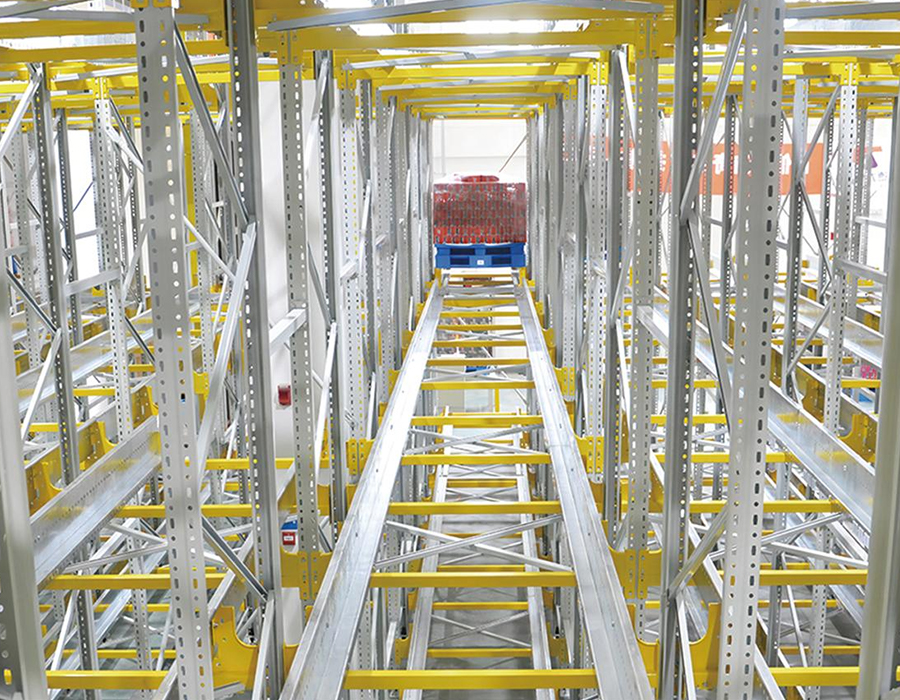
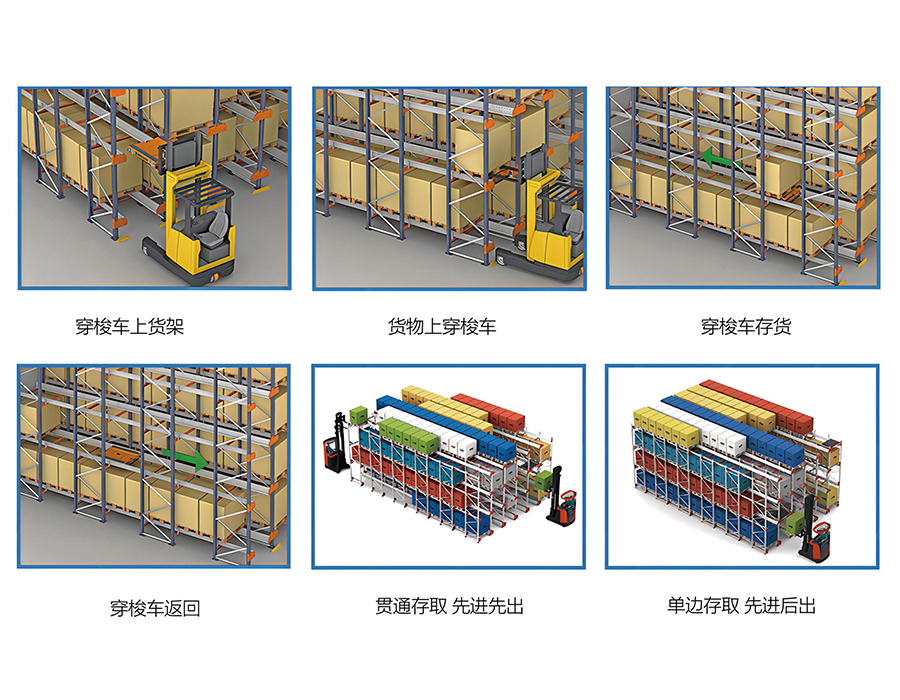
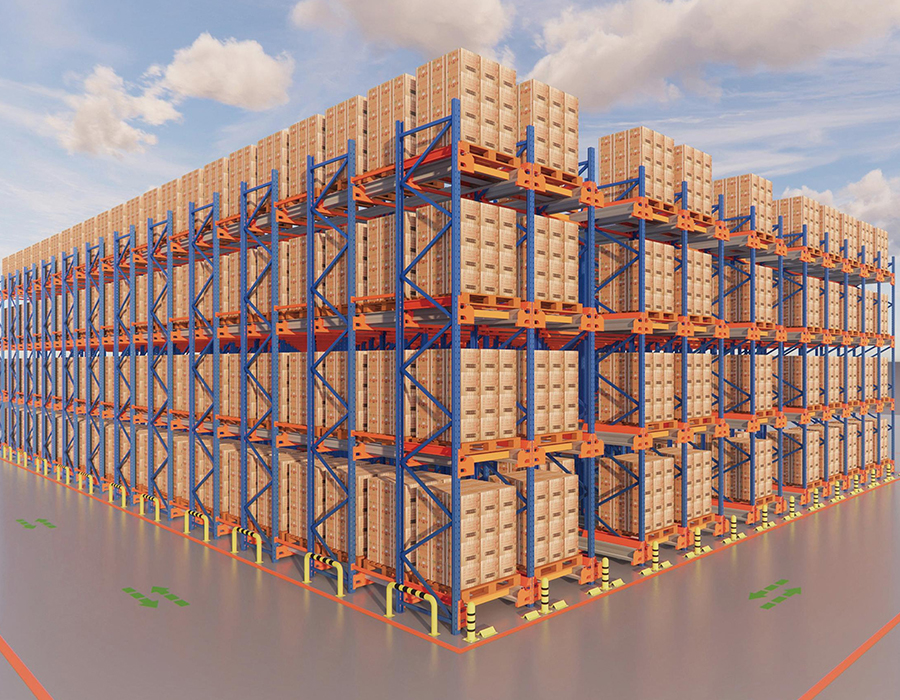
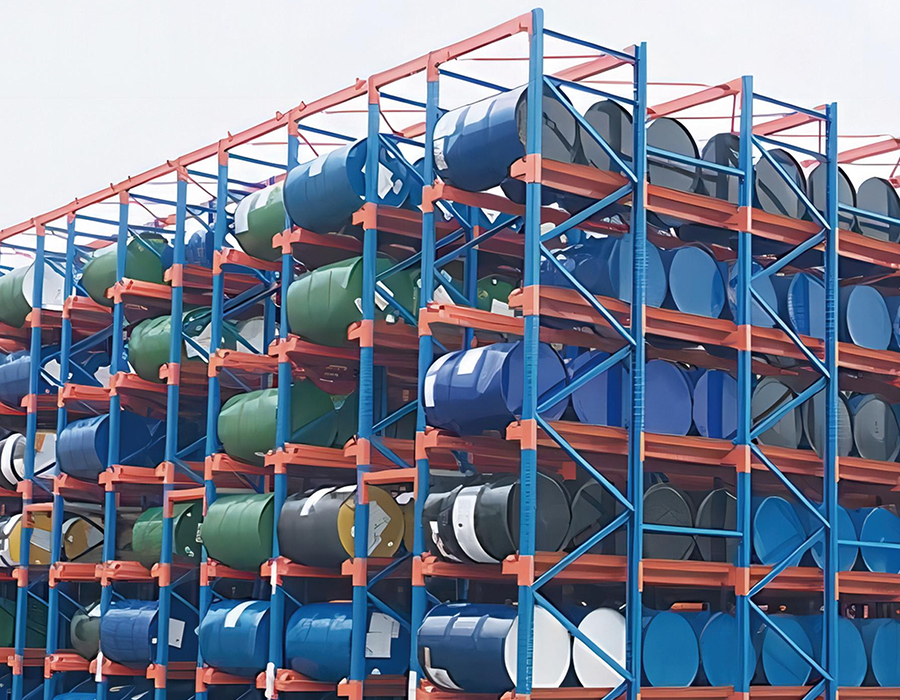
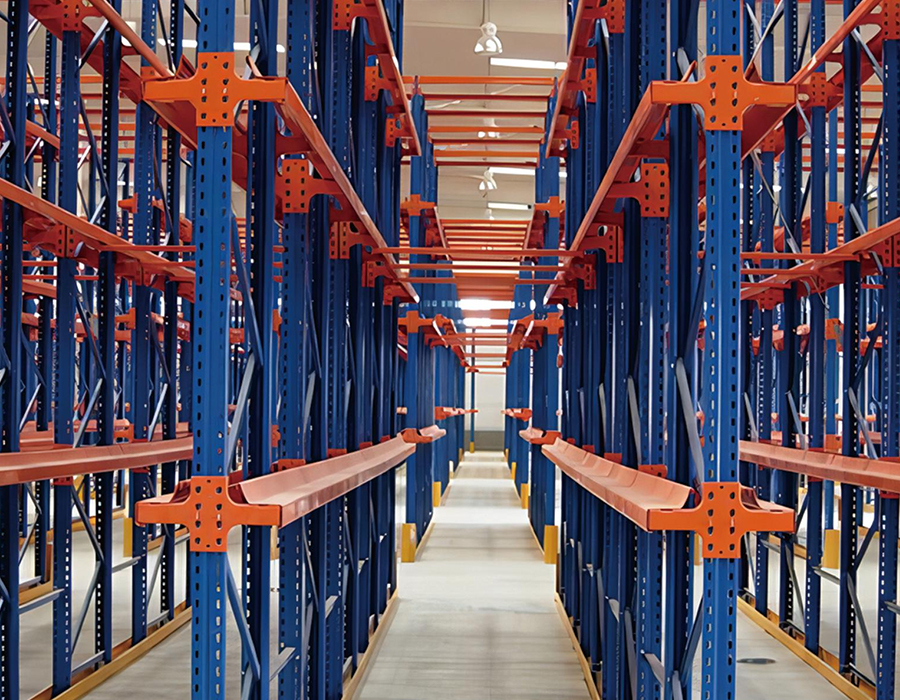
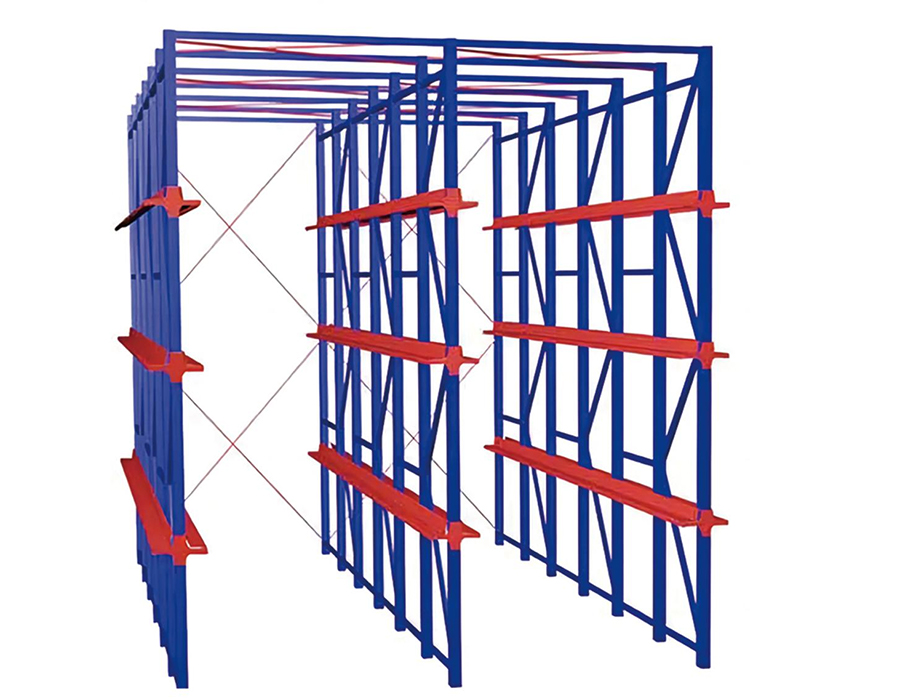
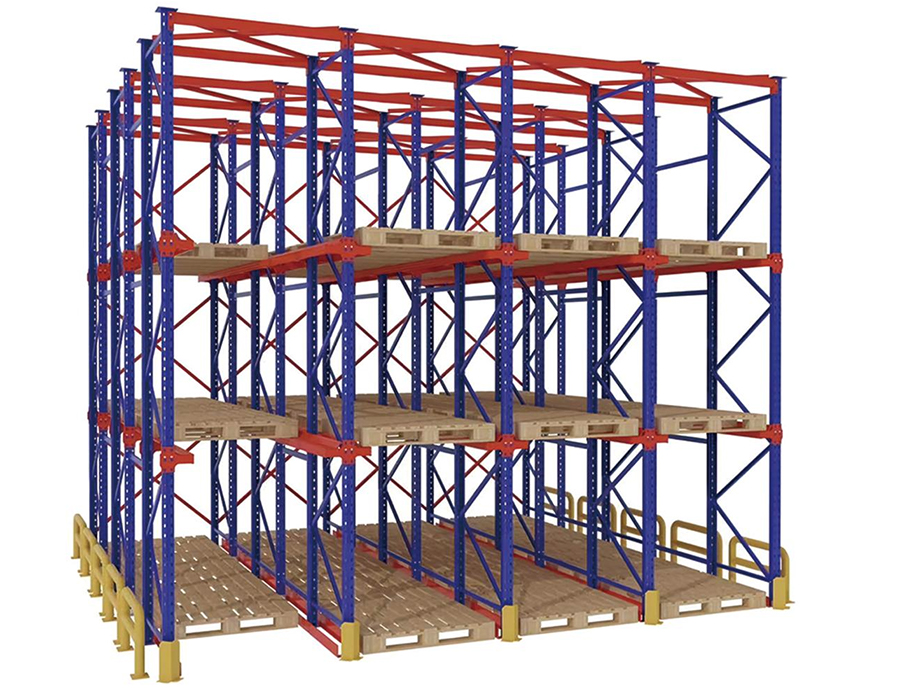
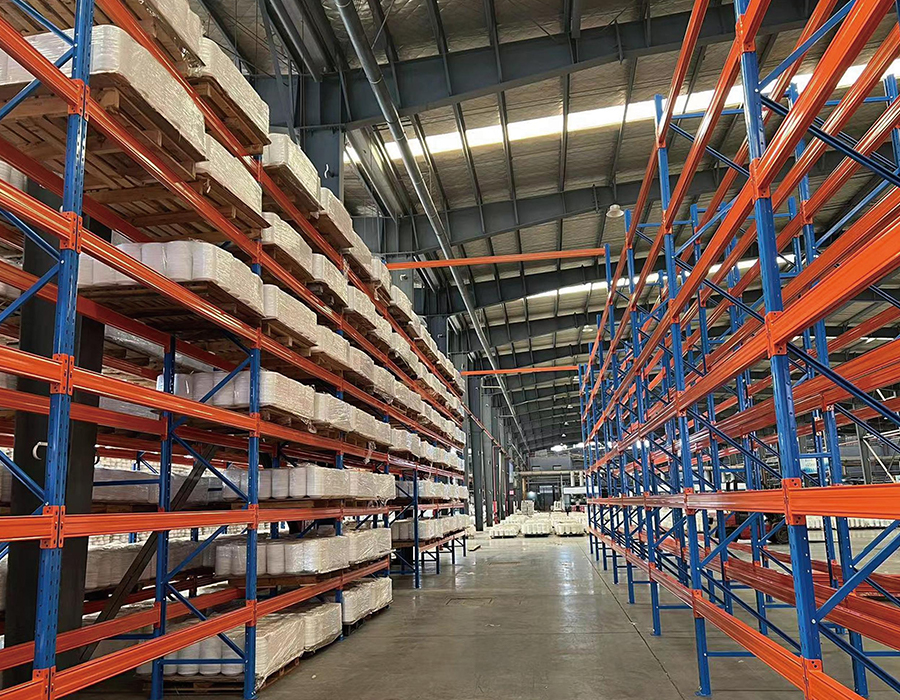
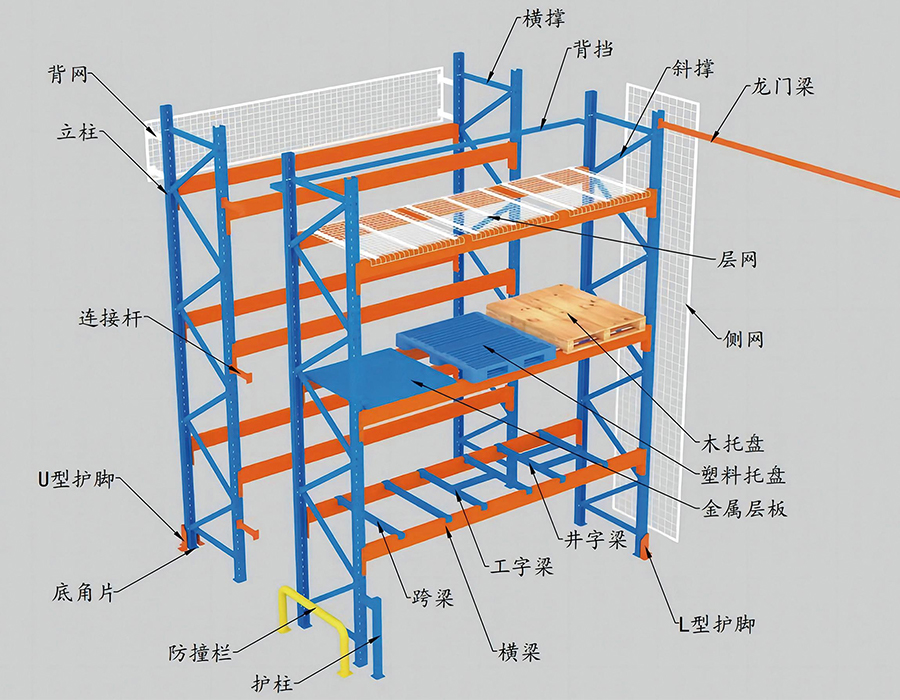
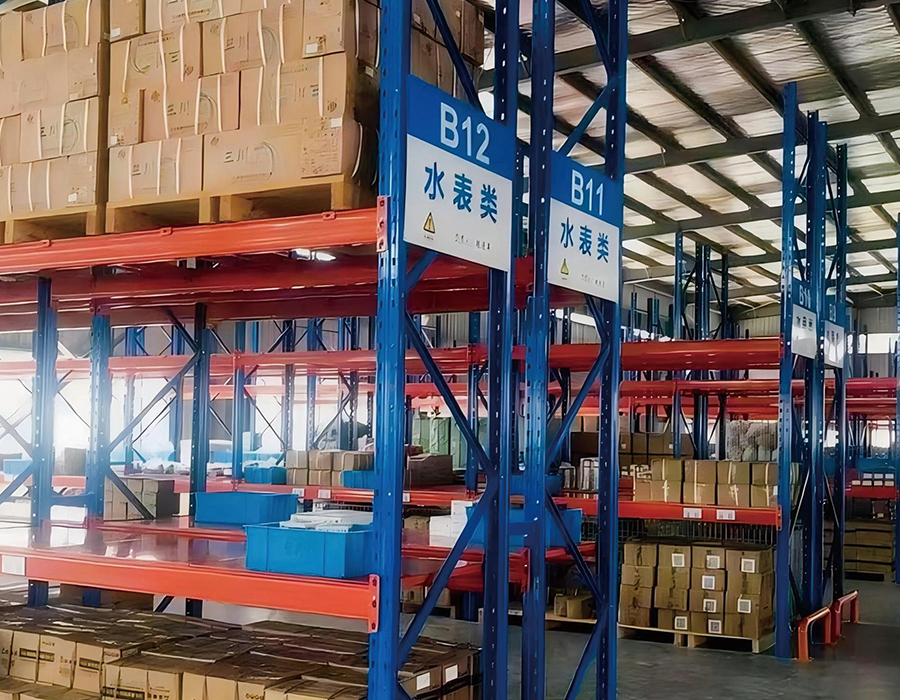
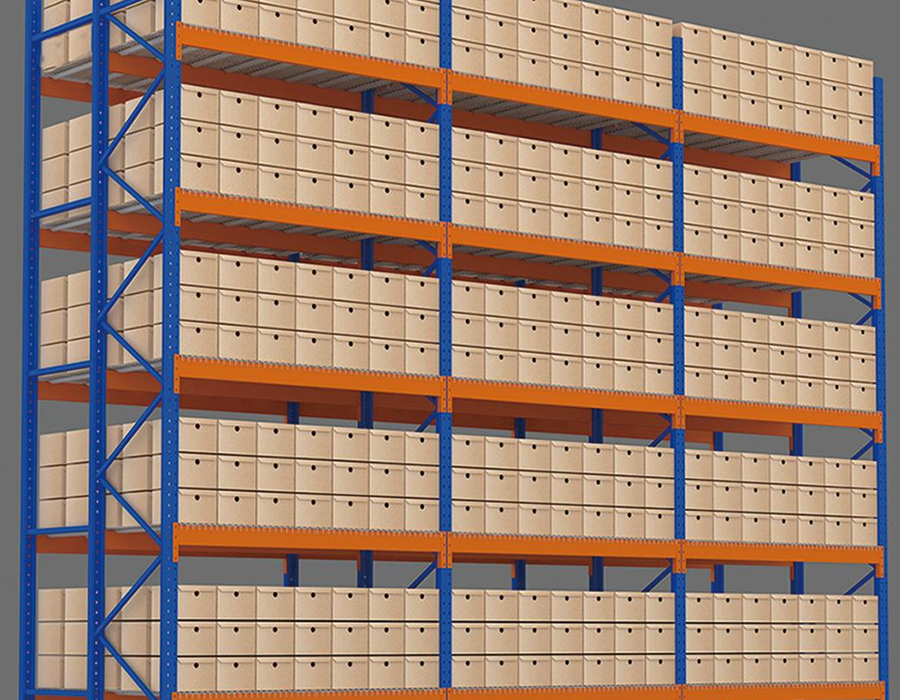
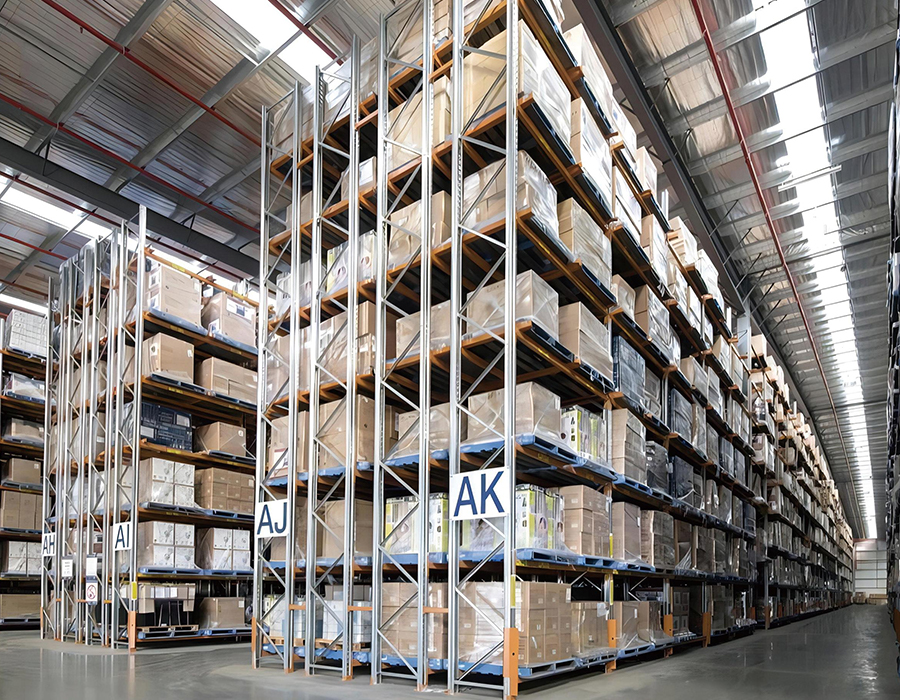
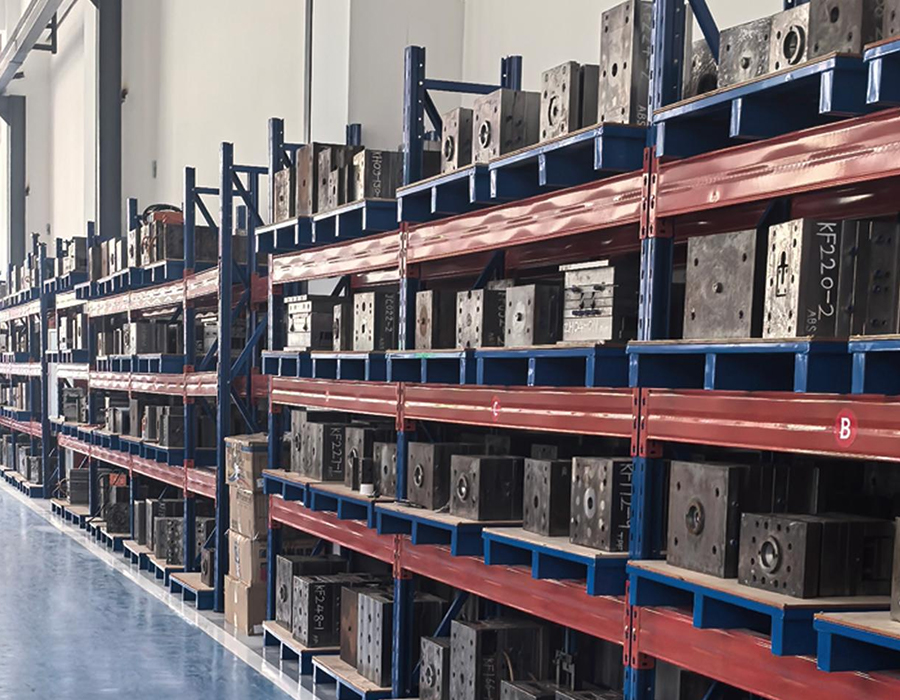
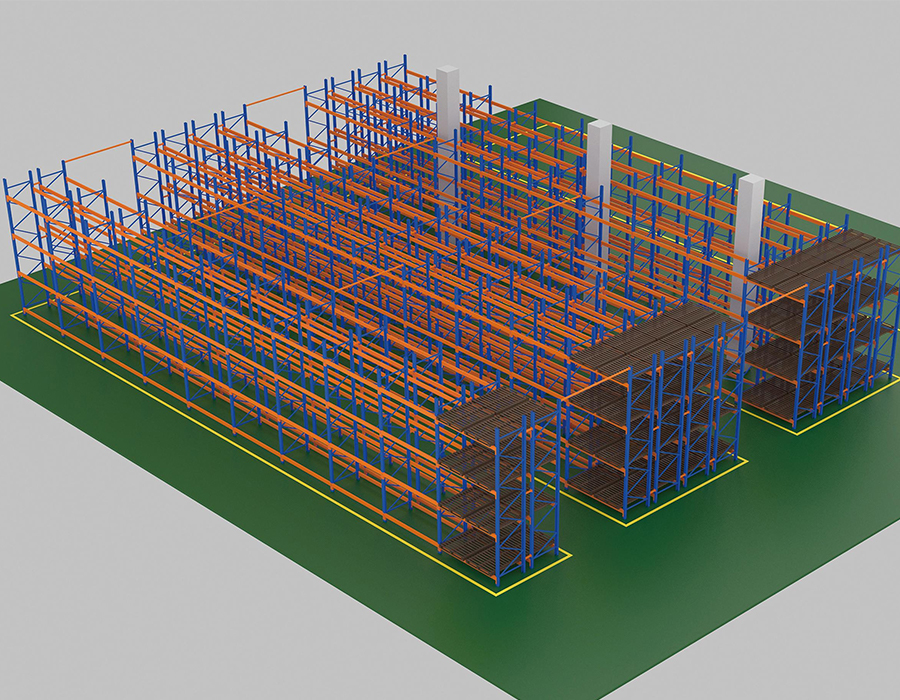
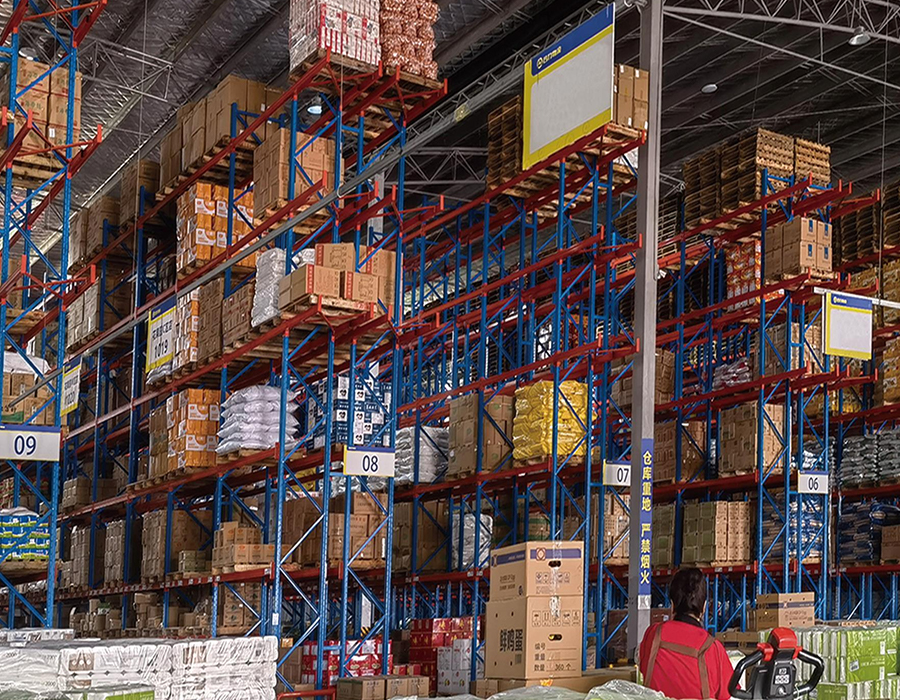
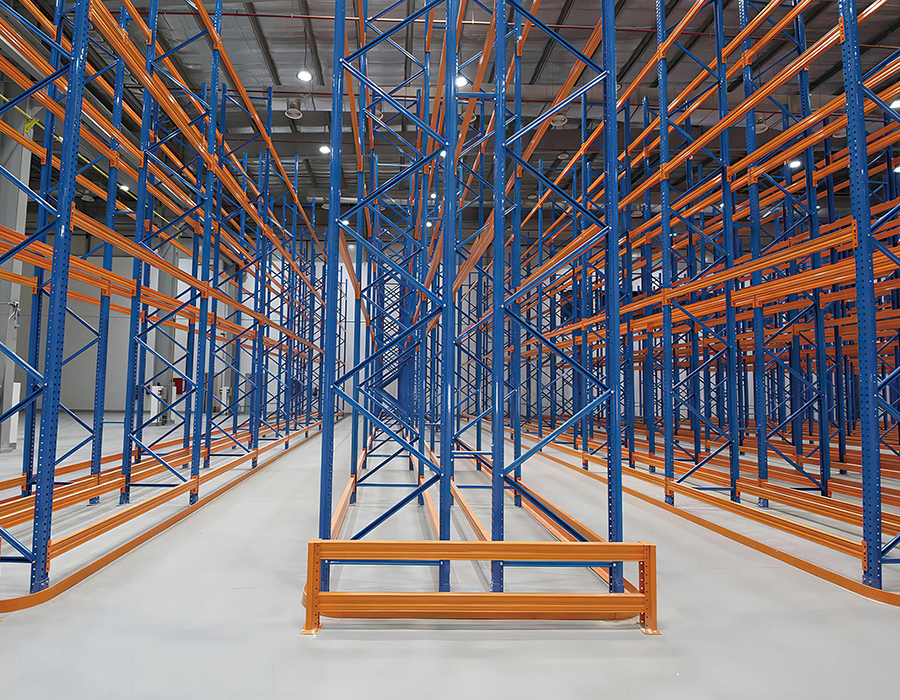
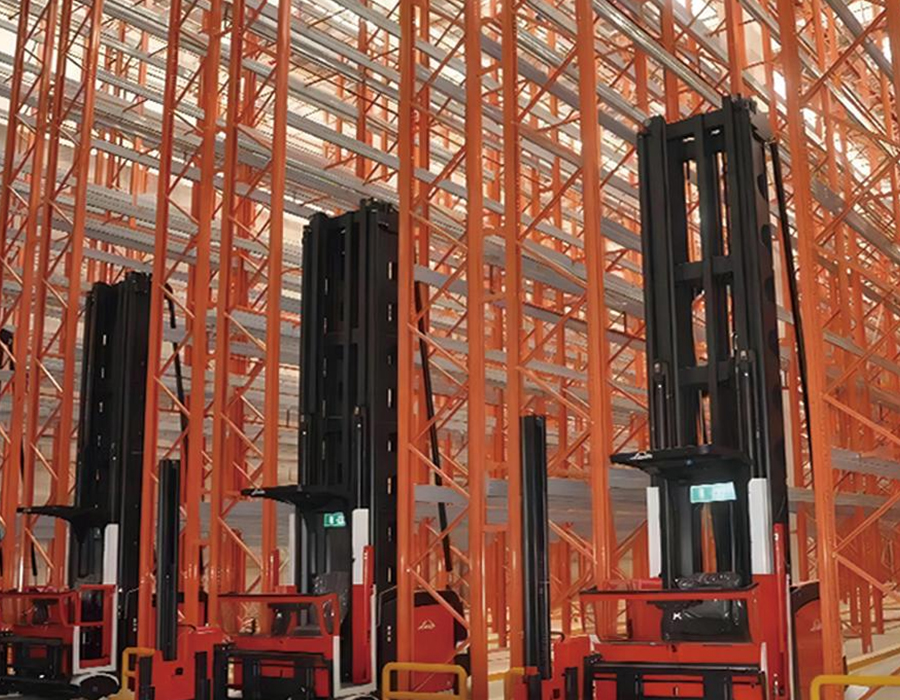
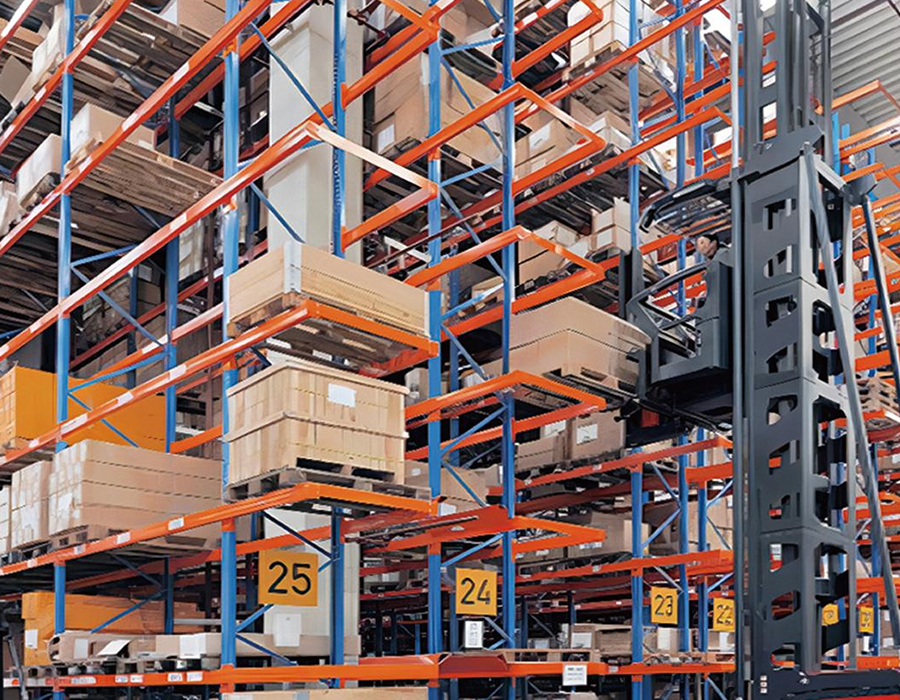
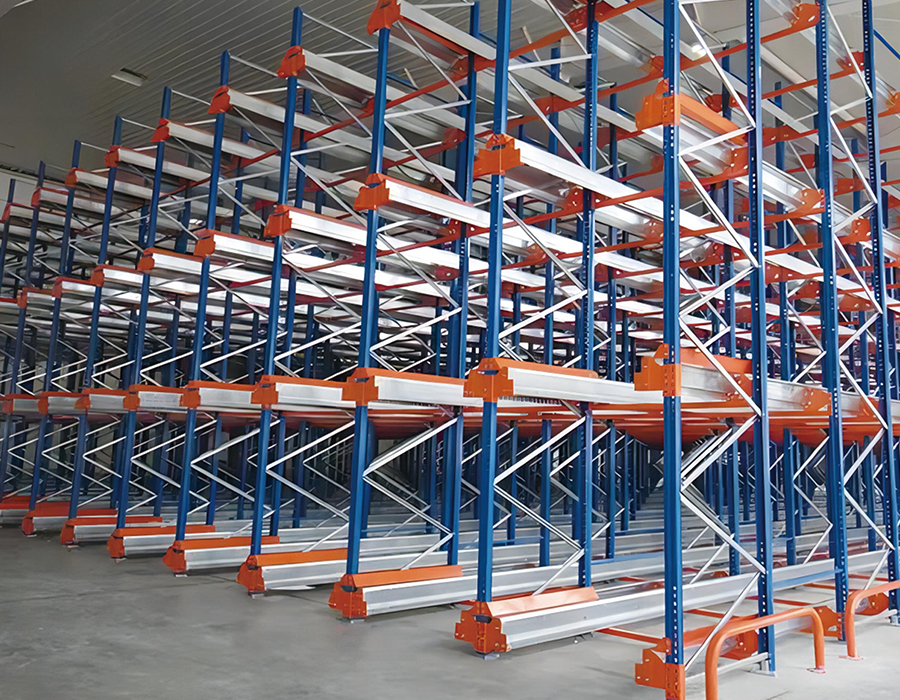
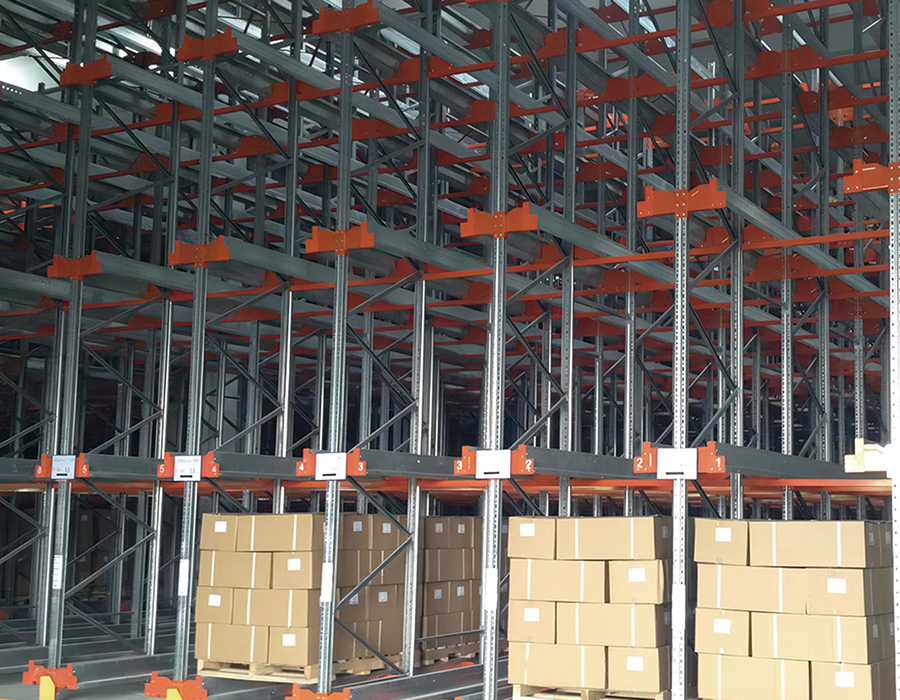
Сверхмощные паллетные стеллажи включают в себя полный спектр систем хранения промышленного уровня, построенных вокруг поддона в качестве основной единицы хранения, включая конфигурации с выборочной, двойной глубиной, очень узкими проходами, радио-челноком и въездными конфигурациями, что позволяет создавать индивидуальные решения от стандартного складирования до автоматизированных распределительных центров с высокой плотностью размещения.
Максимальная высота хранения варьируется от 10 до 15 м, в зависимости от типа системы, при этом использование пространства составляет от 40% до 70% по всему ассортименту продукции. Системы поддерживают FIFO, LIFO и ротацию запасов с произвольным доступом, чтобы удовлетворить различные требования к плотности и пропускной способности различных отраслей и операционных моделей.
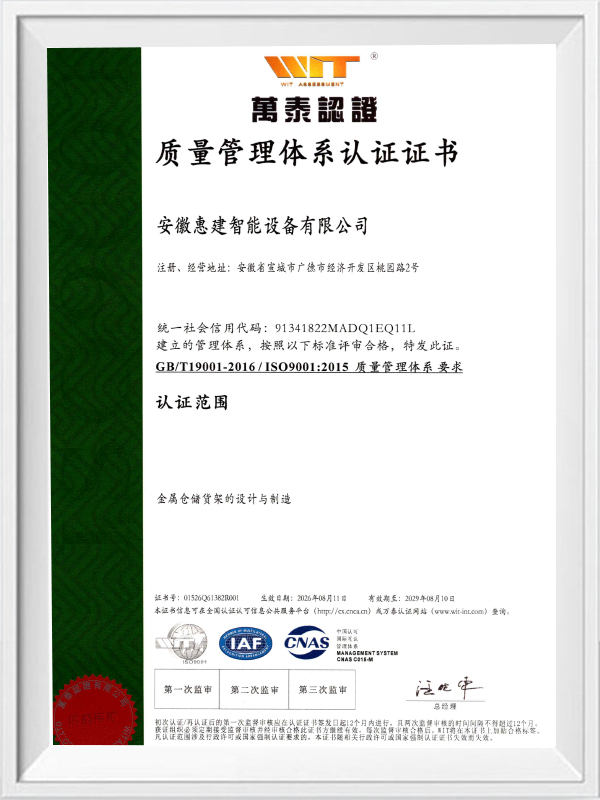
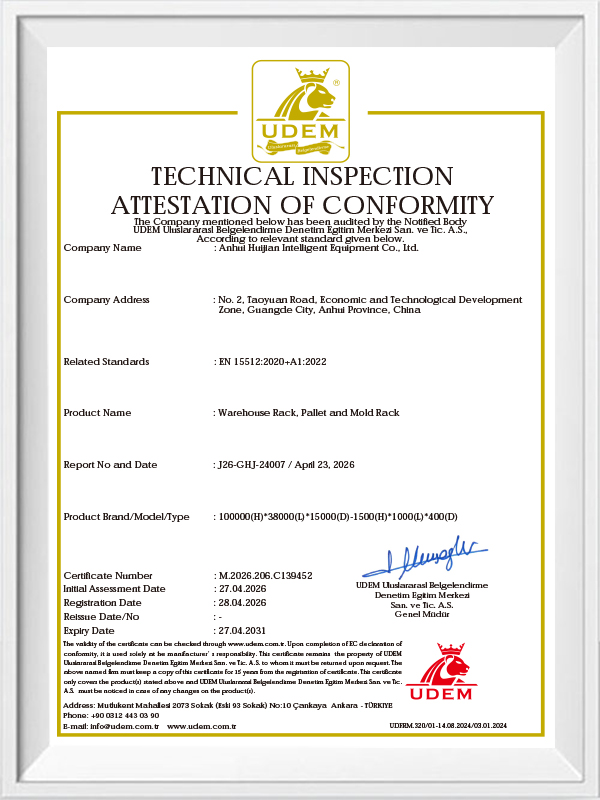
Вся продукция производится в соответствии с системой управления качеством, сертифицированной по стандарту ISO 9001, со строгим входным контролем стали, проверенной антикоррозионной обработкой поверхности и расчетом структурных нагрузок, соответствующим национальным стандартам безопасности складских стеллажей, что обеспечивает надежную долгосрочную работу в интенсивных условиях эксплуатации.
Широко применяемая в электронной коммерции, FMCG, производстве, фармацевтике, табачной промышленности и логистике холодовой цепи, эта линейка легко интегрируется с ричтраками, револьверными тележками, радиошаттлами, а также автоматизированными системами хранения и поиска, образуя важную структурную основу любого складского проекта.
| | |
| Тип стойки | Селективный стеллаж для поддонов |
| Метод вращения | «Первым пришел – первым ушел» (FIFO) |
| Плотность хранения | 40% |
| Максимальная высота хранения | 15 м |
| Вспомогательное оборудование | Совместим с ричтраками, кранами-штабелерами и поддонами. |
| Доступность | Высокая скорость доступа |
| Основные отрасли применения | Наиболее часто используемый складской стеллаж подходит практически для всех отраслей и сценариев. |
| | Тип стойки | Двойная глубокая стойка |
| Метод вращения | 50 % «первым пришёл — последним ушёл» (FILO) | |
| Плотность хранения | 50% | |
| Максимальная высота хранения | 10 м | |
| Вспомогательное оборудование | Совместим с ричтраками, кранами-штабелерами и вилочными погрузчиками с телескопическими вилами. | |
| Доступность | Стабильная скорость доступа | |
| Основные отрасли применения | Подходит для хранения большого разнообразия товаров небольшими партиями или небольшого разнообразия большими партиями, например, для продуктов питания, холодильного хранения, производства, распределительных центров и медицинской промышленности. |
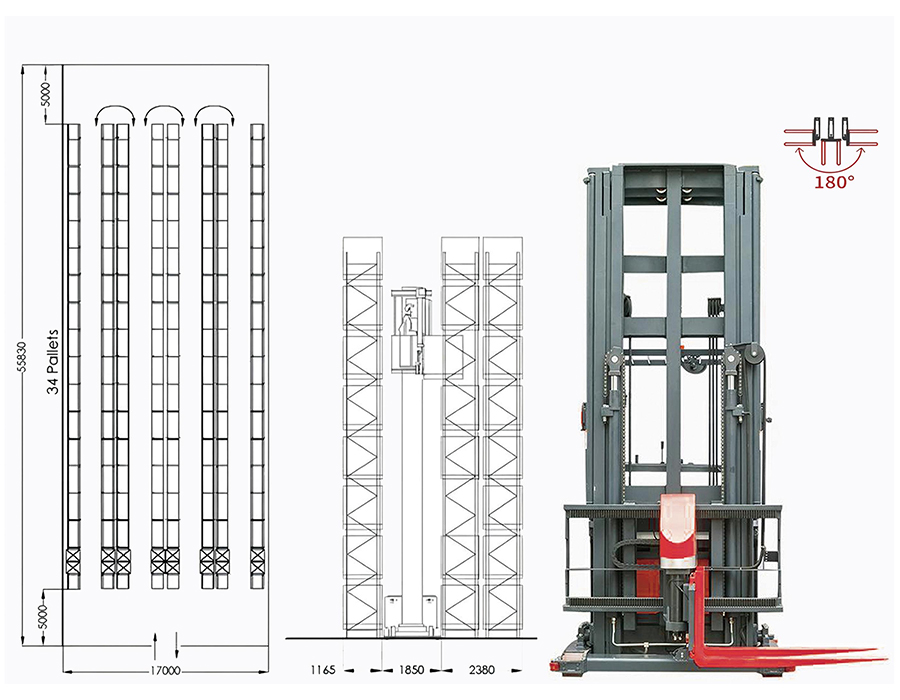
| | Тип стойки | Стойка для очень узких проходов (VNA) |
| Метод вращения | Произвольный доступ | |
| Плотность хранения | 65% | |
| Максимальная высота хранения | 14 м | |
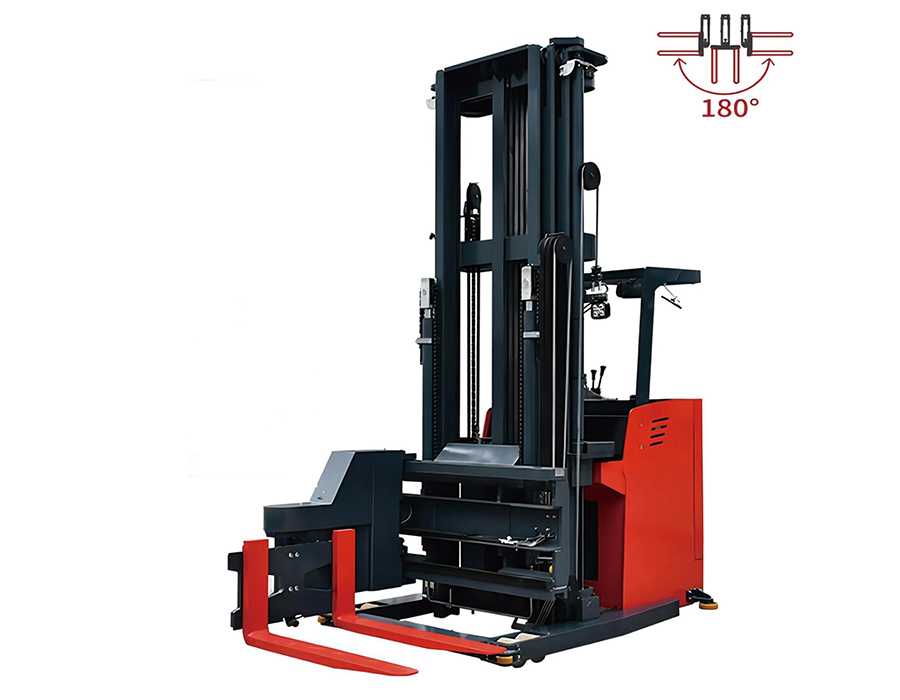
| Вспомогательное оборудование | Управляется трехходовыми кранами-штабелерами на направляющих с электромагнитной индукционной навигацией. Поддерживает режимы работы «man-up» и «up-up». Максимальная высота подъема составляет 14 метров, ширина рабочего прохода 1,5–2 м, что позволяет более эффективно использовать складские площади. | |
| Доступность | Стабильная скорость доступа | |
| Основные отрасли применения | Подходит для сценариев с большим объемом груза, нечастым перемещением груза, высокими требованиями к логистике и высокой доступной свободной высотой склада. |
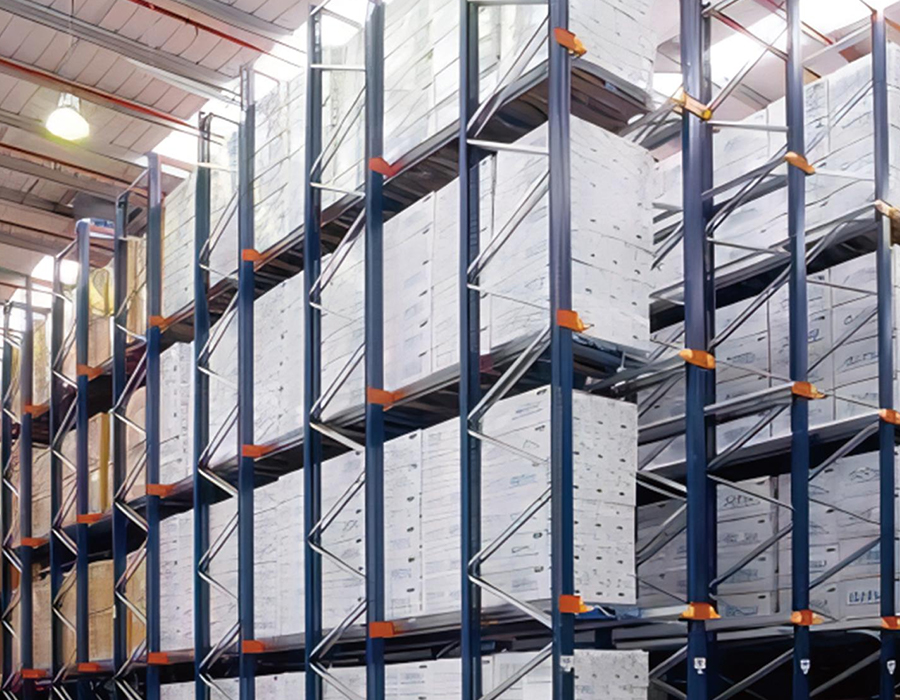
| | Тип стойки | Челночная стойка |
| Метод вращения | «Первым пришел — последним ушел» (FILO) / «Первым пришел — первым ушел» (FIFO) | |
| Плотность хранения | 70% | |
| Максимальная высота хранения | 11 м | |
| Вспомогательное оборудование | Совместим с тяжелыми ричтраками и двунаправленными челночными тележками. | |
| Доступность | Стабильная скорость доступа | |
| Основные отрасли применения | Подходит для хранения больших объемов и небольшого ассортимента с большими партиями на каждый артикул, например, для оптовой торговли, холодного хранения, табачных изделий, продуктов питания, детских товаров (подгузников), предметов первой необходимости и т. д. |
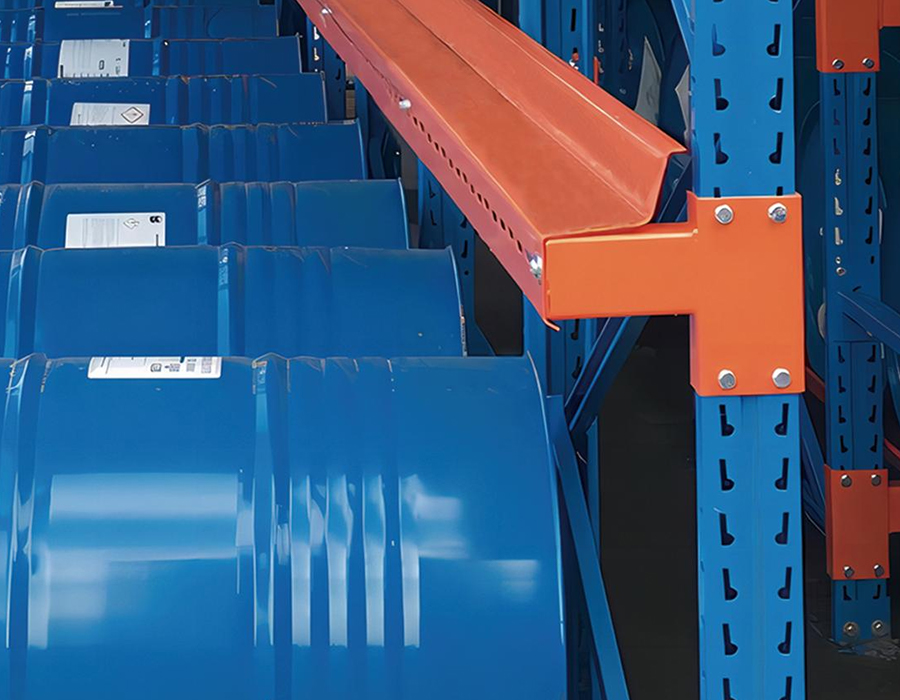
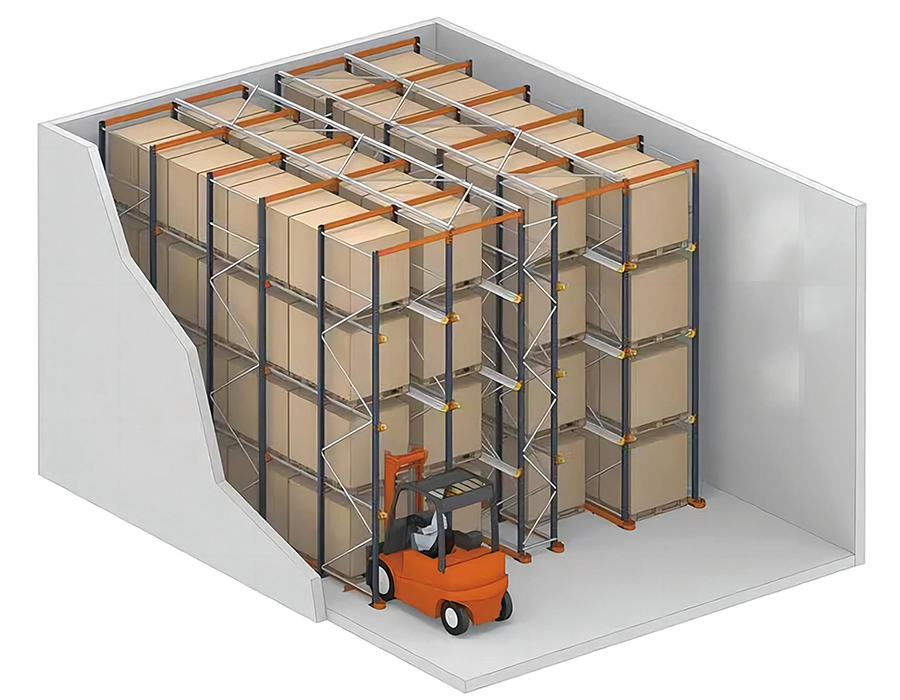
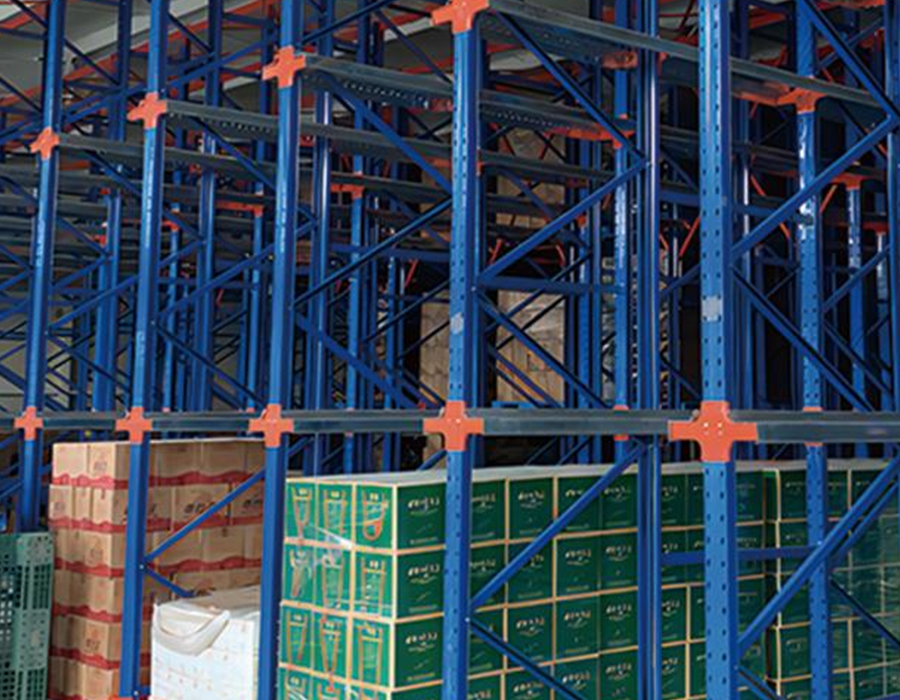
| | Тип полки | Въездная/проездная стойка |
| Метод оборота | «Первым пришел — последним ушел» (FILO) | |
| Емкость хранилища | 50% | |
| Максимальная высота хранения | 10 м | |
| Вспомогательное оборудование | Совместимость с тяжелыми ричтраками. | |
| Скорость доступа | Стабильная скорость доступа | |
| Основные отрасли применения | Подходит для хранения больших объемов и небольшого ассортимента с большими партиями на артикул, например, оптовая торговля, хранение в холодильнике, табачные изделия, продукты питания и т. д. |
Представьте себе склад в конце смены: поддоны с готовой продукцией ждут в приемном отделении, ...
ПодробнееКогда вилочный погрузчик роняет полный поддон на стеллажную балку, конструкция получает не тол...
ПодробнееКомпания Anhui Huijian Intelligent Equipment Co., Ltd. недавно приняла делегацию представителей н...
ПодробнееПочему стеллажи для пресс-форм являются основным инструментом рабочего процесса В любой ...
ПодробнееЧто такое легкие стеллажи без болтов? Легкие стеллажи без болтов — это тип стеллажа для ...
ПодробнееНоминальная нагрузка, напечатанная на спецификациях промышленных паллетных стеллажей для тяжелых условий эксплуатации, не является фиксированным свойством материала — это расчетное значение, полученное на основе взаимодействия между маркой стали, толщиной сечения (толщиной), геометрией профиля и высотой незакрепленной колонны. Две стойки с одинаковой маркой стали и заявленной грузоподъемностью могут по-разному вести себя под нагрузкой, если их вертикальные профили различаются. Это различие имеет огромное значение при оценке предложений поставщиков, в которых указан только показатель мощности без указания поперечного сечения.
Вертикальные профили колонн в сверхмощная система стеллажей для поддонов Обычно их формуют методом прокатки в открытые или полузакрытые секции, наиболее распространенными из которых являются С-образный профиль, двутавровый профиль, а также каплевидный или коробчатый профили, используемые в многоярусных конструкциях. Открытые С-образные каналы экономичны и просты в изготовлении, но имеют меньший радиус вращения вокруг слабой оси, что делает их более восприимчивыми к боковому короблению при осевом сжатии по мере увеличения высоты. Закрытые или полузакрытые коробчатые колонны распределяют материал дальше от нейтральной оси в обоих направлениях, что значительно повышает устойчивость к короблению — именно поэтому практически во всех стеллажах высотой более 10 метров используются коробчатые или толстостенные закрытые профили.
Уменьшение габаритов — это распространенный метод сокращения затрат, который трудно обнаружить без измерений. Стойка номинальной толщиной 2,0 мм, изготовленная при фактической толщине 1,7 мм, теряет примерно 15% площади своего поперечного сечения и непропорционально большую долю момента инерции. Практическим результатом является стойка, которая соответствует заявленной грузоподъемности в идеальных условиях лабораторных испытаний, но имеет меньший запас прочности при реальных эксцентрических нагрузках, ударах или динамических силах, возникающих при работе вилочных погрузчиков. Покупатели должны указывать минимальные допуски на размеры в контрактах на поставку и запрашивать сертификаты на материалы вместе с отчетами о проверке размеров.
Отклонение балки в нагруженных паллетных стеллажах — это не просто эстетическая проблема — это структурный сигнал, напрямую влияющий на перераспределение нагрузки и целостность соединителей. Отраслевые стандарты, в том числе нормы по стеллажам FEM 10.2.02 и китайский стандарт GB/T 25820, определяют, что горизонтальное отклонение балки при полной номинальной нагрузке не должно превышать пролет/200 в качестве предела эксплуатационной пригодности. Для стандартного пролета балки 2700 мм это соответствует максимальному отклонению в середине пролета 13,5 мм. Превышение этого предела не гарантирует немедленный выход из строя, но указывает на то, что балка работает на границе расчетного диапазона.
Что происходит с конструкцией при чрезмерном отклонении балок, часто понимают неправильно. Основной риск заключается не в переломе балки, а в постепенном ослаблении соединения балки со стойкой при повторяющихся циклах нагрузки и разгрузки. В большинстве систем паллетных стеллажей для тяжелых условий эксплуатации используется предохранительный запирающий соединитель, в котором выступ балки входит в перфорированную прорезь в вертикальной колонне. Когда балки многократно отклоняются и восстанавливаются при динамическом размещении поддона, соединитель испытывает микроперемещение в точке зацепления. Со временем это приводит к упрочнению стали на кончике крючка, что в конечном итоге приводит к растрескиванию язычка или деформации паза, что снижает сопротивление разъема выдергиванию значительно ниже его номинального значения.
Корректирующий подход не всегда заключается в увеличении глубины луча. Иногда более эффективным решением является уменьшение ширины пролета: переход от пролетов с 2700 мм до 2400 мм значительно снижает максимальный изгибающий момент и прогиб без пропорционального увеличения веса стали. Наш сверхмощные промышленные стеллажи для поддонов разработаны с учетом соотношений пролета и глубины, проверенных на основе фактических расчетов прогиба, а не только таблиц статических нагрузок, что гарантирует сохранение долговременной целостности разъема на протяжении всего срока службы системы.
Стандартные расчеты нагрузки на стеллажи для поддонов предполагают, что нагрузки на поддоны сосредоточены на балках, при этом поддон полностью поддерживается между двумя направляющими балок. На практике поддоны часто нависают над поверхностью балки, располагаются асимметрично между рельсами или размещаются так, что стрингеры располагаются параллельно балке, а не перпендикулярно. Каждое из этих отклонений приводит к эксцентриситетам нагрузки, которые не учитываются стандартными таблицами вместимости, однако они регулярно возникают на складах с высокой пропускной способностью.
Когда поддон выступает за переднюю поверхность балки на 100–150 мм (что характерно для поддонов GMA с более узкой шириной пролета), эффективная точка нагрузки смещается вперед от плоскости вертикальной рамы. Это создает опрокидывающий момент на передней балке, которому соединитель должен противостоять в дополнение к вертикальной сдвиговой нагрузке. Суммарная нагрузка может превысить номинальное сопротивление соединителя выдергиванию при нагрузках, значительно меньших заявленной грузоподъемности балки. Тот же эффект возникает, когда поддоны размещаются стрингерами параллельно балкам, создавая две концентрированные линейные нагрузки, а не распределенный поверхностный контакт по всему основанию поддона.
Практическим решением проблемы, используемым в тяжелых стеллажных системах для перевозки поддонов, работающих с поддонами неправильной формы, является установка опорных балок для поддонов — поперечин, расположенных перпендикулярно балкам в средней точке отсека. Эти стержни обеспечивают третью точку контакта поддонов, преобразуя точечную нагрузку в распределенную и уменьшая прогиб балки до 40% при том же весе поддона. Они также предотвращают падение поддонов между балками в случае неисправности соединителя балки, добавляя значимую вторичную функцию безопасности.
Глубина вертикальной рамы — размер, измеренный спереди назад между двумя вертикальными колоннами, образующими раму, — часто указывается как минимум, необходимый для выдерживания заявленной нагрузки, которая для стандартных выборочных стеллажей одинарной глубины обычно составляет 800 мм или 1000 мм. Однако глубина рамы оказывает прямое и существенное влияние на устойчивость стеллажной системы к опрокидывающим силам, и выбор минимальной глубины во всех случаях является ложной экономией в тяжелых условиях эксплуатации.
| Глубина кадра | Типичное применение | Опрокидывающее сопротивление | Влияние базового следа | Относительная стоимость материала |
| 600 мм | Легкая и средняя нагрузка, малая высота | Низкий | Минимальный | Базовая ссылка |
| 800 мм | Стандартные выборочные стеллажи до 8 м. | Умеренный | Незначительное воздействие на проход | 8–12% |
| 1000 мм | Сверхмощные паллетные стеллажи, высокий стеллаж | Хорошо | Умеренный | 18–22% |
| 1200 мм | Очень тяжелые нагрузки, сейсмические зоны, AS/RS | Отлично | Значительно — требуется перепроектирование прохода | 28–35% |
В высокопролетных системах паллетных стеллажей высотой более 10 метров определяющим параметром конструкции становится коэффициент гибкости стойки (ее высота, деленная на минимальный радиус вращения), а не только осевая нагрузка. Более глубокие рамы по своей сути удерживают стойку на большем горизонтальном расстоянии от центральной линии колонны, что увеличивает эффективный радиус вращения рамы в сборе и повышает критическую нагрузку, вызывающую продольный изгиб. Вот почему дополнительные затраты на материалы для рамы шириной 1000 или 1200 мм обычно оправдываются снижением требуемого веса вертикальной секции, что частично компенсирует добавленную стоимость более широких диагональных элементов жесткости.
Большинство складского персонала и даже многие отделы закупок полагают, что анкерные болты для стоек в первую очередь противостоят силам горизонтального сдвига — боковому толчку от ударов вилочного погрузчика или сейсмической активности. В действительности, определяющим вариантом нагрузки для анкеров оснований стеллажей в большинстве конфигураций паллетных стеллажей для тяжелых условий эксплуатации является вертикальное растяжение, а не горизонтальный сдвиг. Понимание этого меняет логику определения и проверки якорей.
Механизм прост: когда рама стеллажа подвергается опрокидывающему моменту — будь то эксцентричная нагрузка на поддон, удар вилочного погрузчика на высоте или сейсмическое боковое ускорение — опорная плита на растянутой стороне рамы поднимается, а не скользит. Анкерный болт на этой стороне должен выдерживать полную подъемную силу при растяжении. Для тяжелой эстакады высотой 10 м, нагруженной до 4000 кг на уровень на пяти уровнях, расчетная подъемная сила на натяжном анкере при расчетном ударе может превышать 15–20 кН. Стандартные распорные анкеры M12 в обычном бетоне обеспечивают усилие на выдергивание всего 8–12 кН в зависимости от глубины заделки и марки бетона, что значительно ниже требуемого.
Правильный подход к спецификации включает в себя три проверенных параметра: прочность бетона на сжатие в месте установки (минимум C25 для большинства тяжелых условий эксплуатации), глубину установки анкера (а не только длину болта — эффективная установка с учетом толщины опорной плиты и любого выравнивающего раствора) и расстояние до края от ближайшего бетонного шва или края. Результаты испытаний на выдергивание установленных на месте испытательных анкеров являются наиболее надежным методом проверки и должны требоваться в любом проекте, где расчетная потребность в подъеме приближается к более чем 60% каталожной способности выдергивания якоря.
Ширина прохода в сверхмощные промышленные стеллажи для поддонов Планировка — это не просто решение по управлению дорожным движением — это ограничение системного проектирования, которое одновременно определяет тип вилочного погрузчика, максимальную высоту стеллажа, пропускную способность и общую плотность хранения. Эти переменные тесно связаны, и оптимизация одной без моделирования других приводит к неоптимальным результатам, исправление которых после установки обходится дорого.
Каждая из трех основных категорий проходов создает отдельный набор каскадных ограничений:
В Huijian процесс проектирования компоновки начинается со спецификации вилочного погрузчика, а не заканчивается ею. Сначала проектирование стеллажной системы, а затем выбор подходящего вилочного погрузчика является распространенной ошибкой при определении последовательности, которая приводит к компромиссам как в ширине проходов, так и в высоте стеллажей, что снижает общую эффективность склада.
Толщина порошкового покрытия — это характеристика, которая чаще всего упоминается при сравнении качества отделки поверхности у поставщиков промышленных паллетных стеллажей для тяжелых условий эксплуатации. Широко распространена стандартная спецификация толщины сухой пленки 60–80 микрон, и большинство авторитетных производителей соответствуют этому порогу. Однако сама по себе толщина покрытия является неполным показателем коррозионной стойкости и долговечности адгезии покрытия в реальных промышленных условиях — более важным параметром является процесс предварительной обработки перед нанесением порошка.
Стандартная последовательность предварительной обработки стали для промышленных стеллажей включает обезжиривание, травление поверхности или дробеструйную очистку для удаления прокатной окалины и ржавчины, фосфатирование для создания конверсионного покрытия, которое химически связывается со стальной поверхностью, и финальную пассивационную промывку перед нанесением порошка. Фосфатный слой является основой адгезии — без него порошковые покрытия, нанесенные на голую или недостаточно подготовленную сталь, будут отслаиваться на кромках реза и в зонах воздействия в течение 12–24 месяцев во влажной или химически активной среде независимо от толщины покрытия. Испытание в солевом тумане по стандарту ISO 9227 в течение минимум 500 часов является значимым эталоном качества; поставщики должны иметь возможность предоставлять сертификаты испытаний, а не только спецификации.
В холодильных складах, где стеллажи работают при температуре ниже -20°C, стандартные полиэфирные порошковые покрытия становятся хрупкими и теряют ударопрочность. Гибридные эпоксидно-полиэфирные покрытия или горячее цинкование являются подходящими спецификациями для таких условий. Выбор между ними предполагает компромисс между ценой и доступностью: горячее цинкование обеспечивает превосходную долговременную коррозионную стойкость и выдерживает механические повреждения без расслаивания, но поврежденные оцинкованные секции нельзя отремонтировать краской в полевых условиях, а компоненты с гибридным покрытием можно подкрасить. Благодаря нашим шести производственным линиям и собственным процессам нанесения покрытий на нашем предприятии площадью 58 000 квадратных метров мы осуществляем прямой контроль над качеством предварительной обработки на каждом этапе — то, чего не могут надежно гарантировать процессы нанесения покрытий, переданные по контракту.
Таблички с объявлениями о нагрузке — таблички, установленные на стеллажах, на которых указаны максимально допустимые нагрузки на ячейку, на уровень балки и на вертикальную раму — требуются в соответствии с большинством национальных стандартов промышленных стеллажей, включая китайский GB/T 25820 и европейский стандарт EN 15635. На практике они часто рассматриваются как формальность соответствия, а не как рабочий инструмент, что значительно снижает их ценность для безопасности.
Правильно указанное уведомление о загрузке для сверхмощной системы паллетных стеллажей должно содержать более одного общего числа мест для хранения грузов. Полезные в эксплуатации уведомления о нагрузке включают следующую информацию:
Более практическая проблема заключается в том, что уведомления о загрузке эффективны только тогда, когда персонал, читающий их, понимает, что означают цифры в контексте их фактического запаса. Грузоподъемность 2000 кг на уровень балки является абстрактным числом для оператора вилочного погрузчика, если оно не преобразовано в конкретное количество поддонов и ссылку на тип продукта. Предприятия, которые дополняют стандартное уведомление о загрузке справочной карточкой для конкретного продукта — например, «максимум 2 поддона продукта А или 1 поддон продукта Б на уровень» — сообщают о значительно лучшем соблюдении оператором ограничений по нагрузке, чем те, которые размещают только уведомление о технических стандартах.
Наша профессиональная команда
Готов поддержать вас.


 Производители складских стеллажей