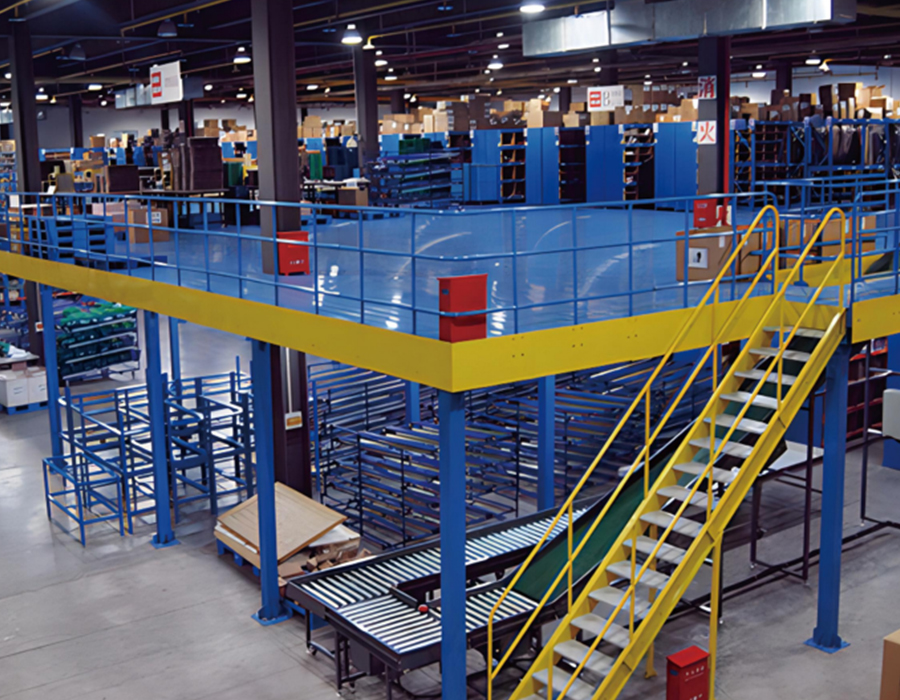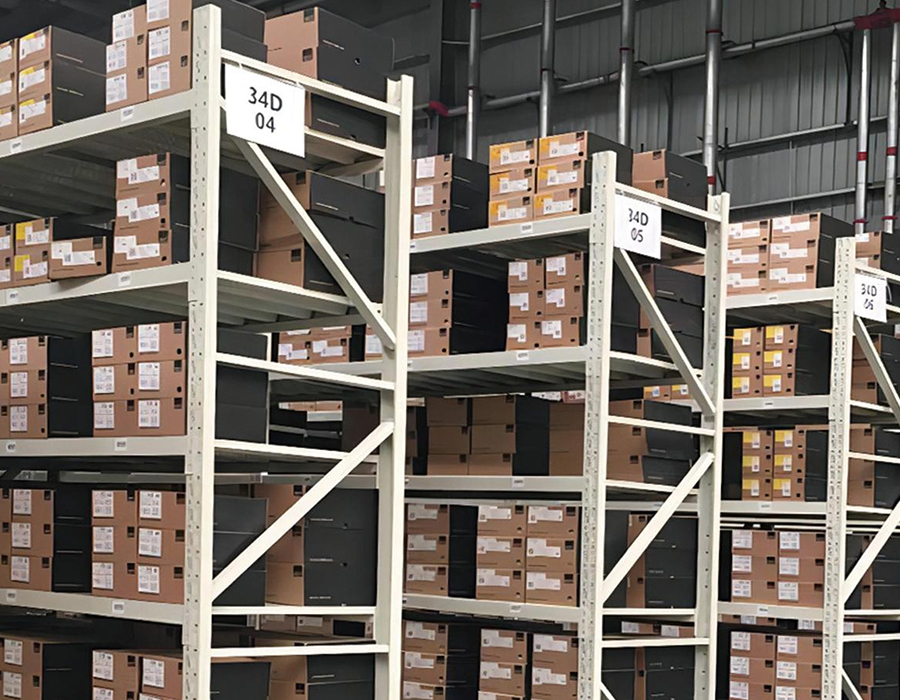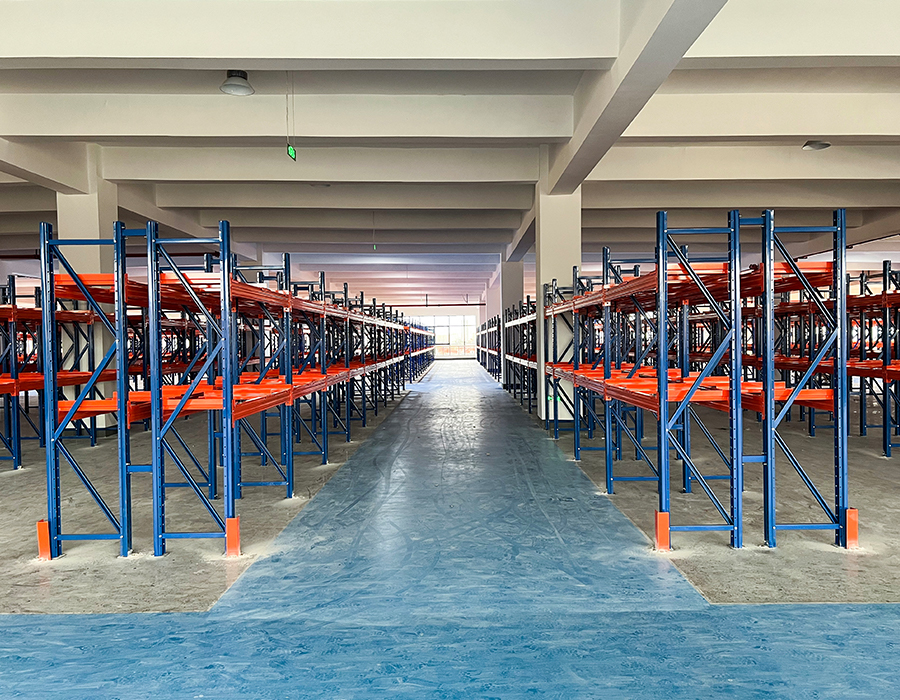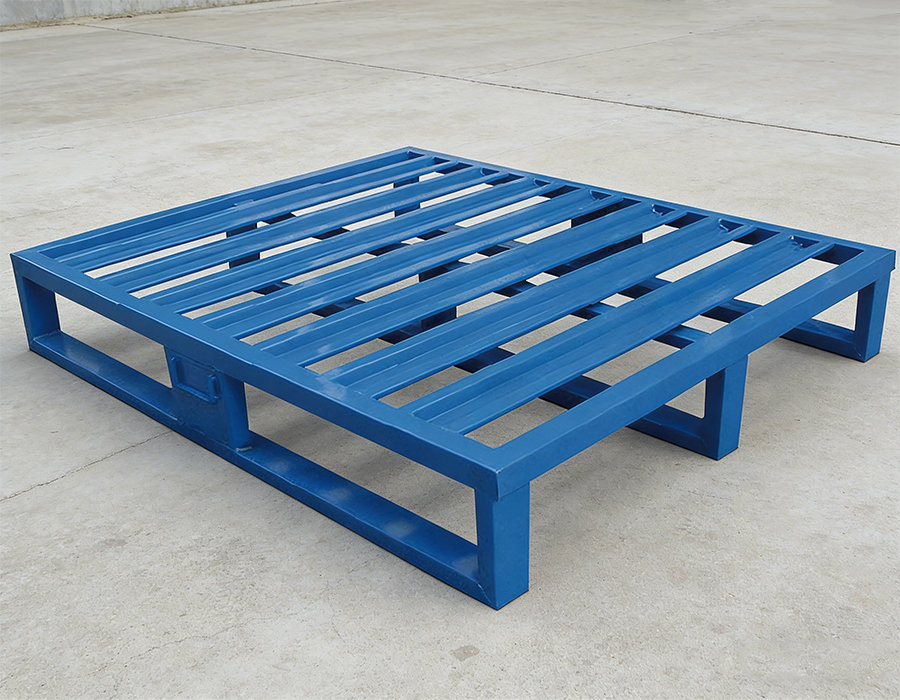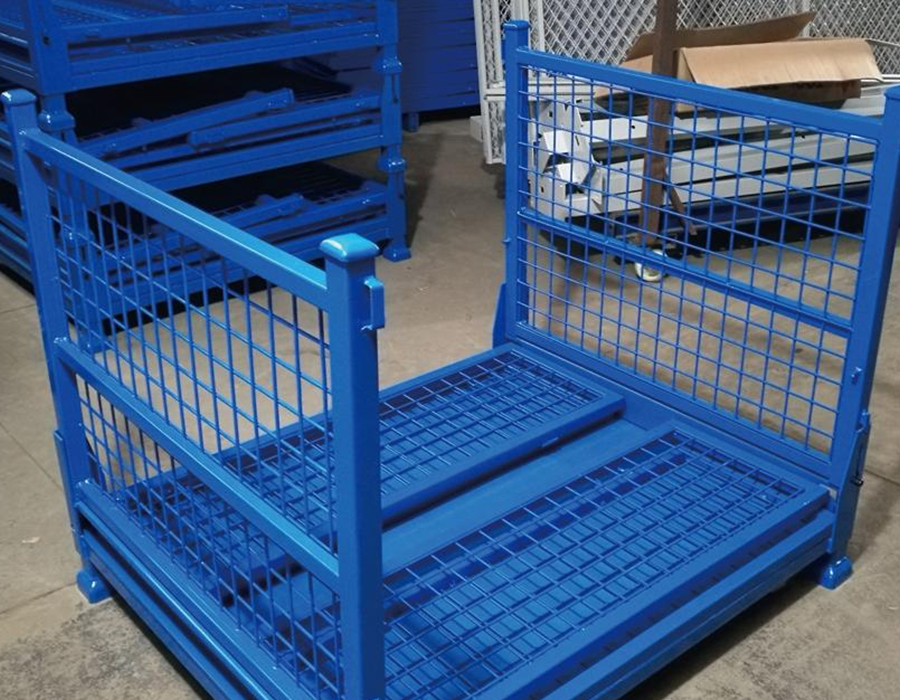
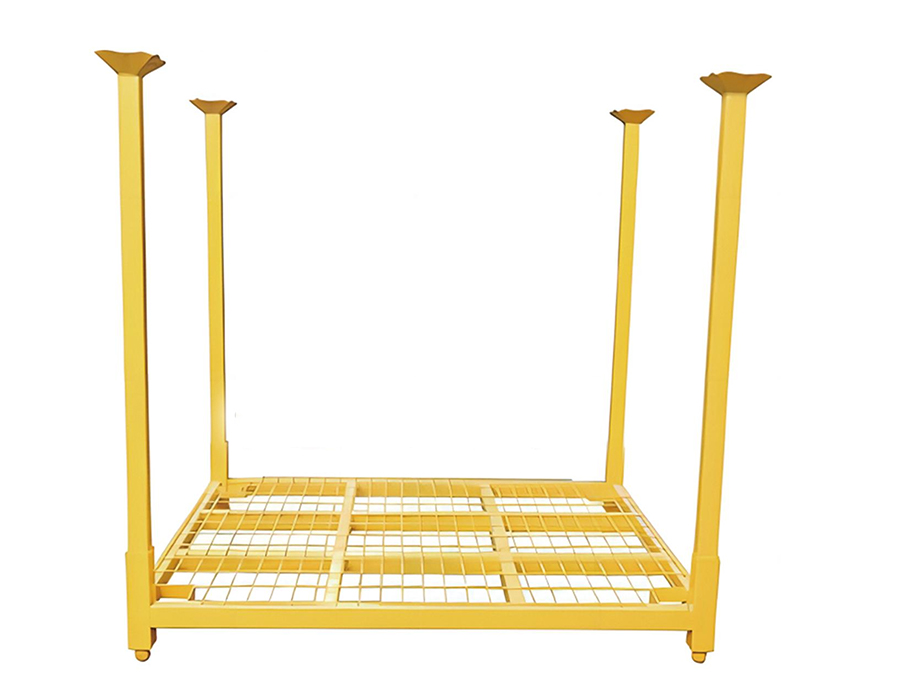
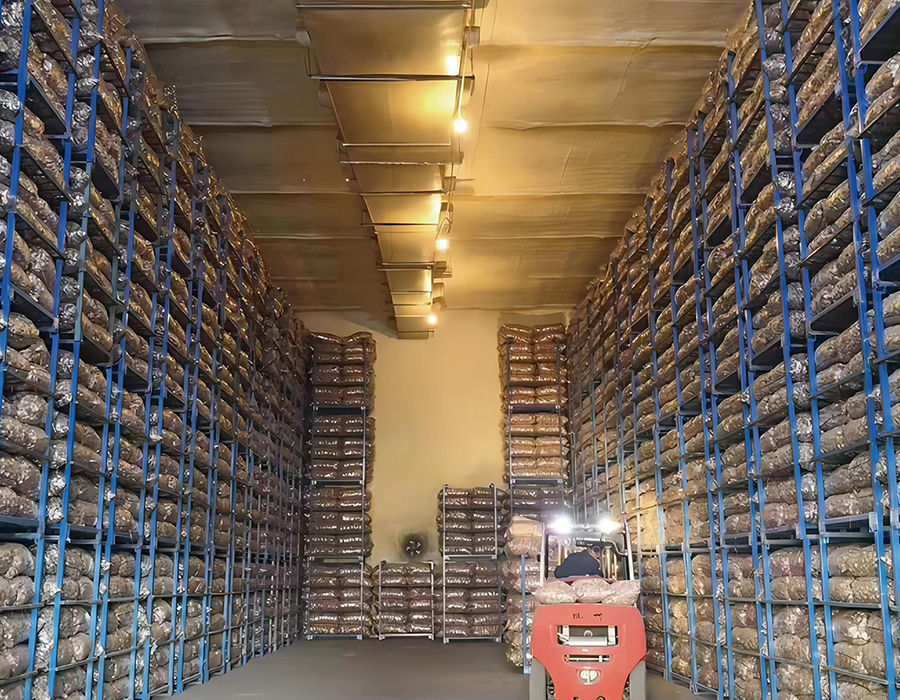
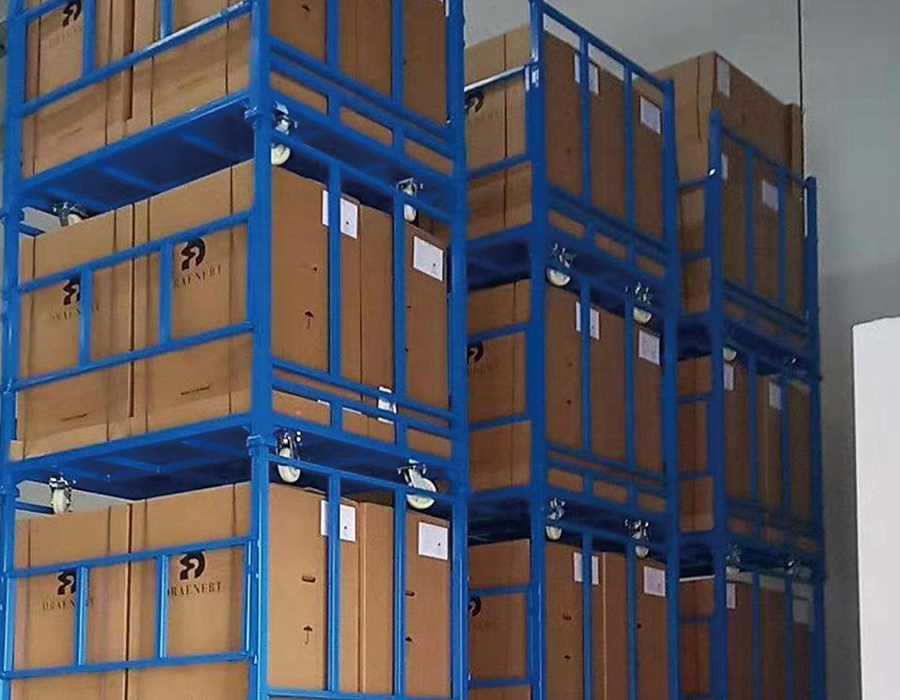
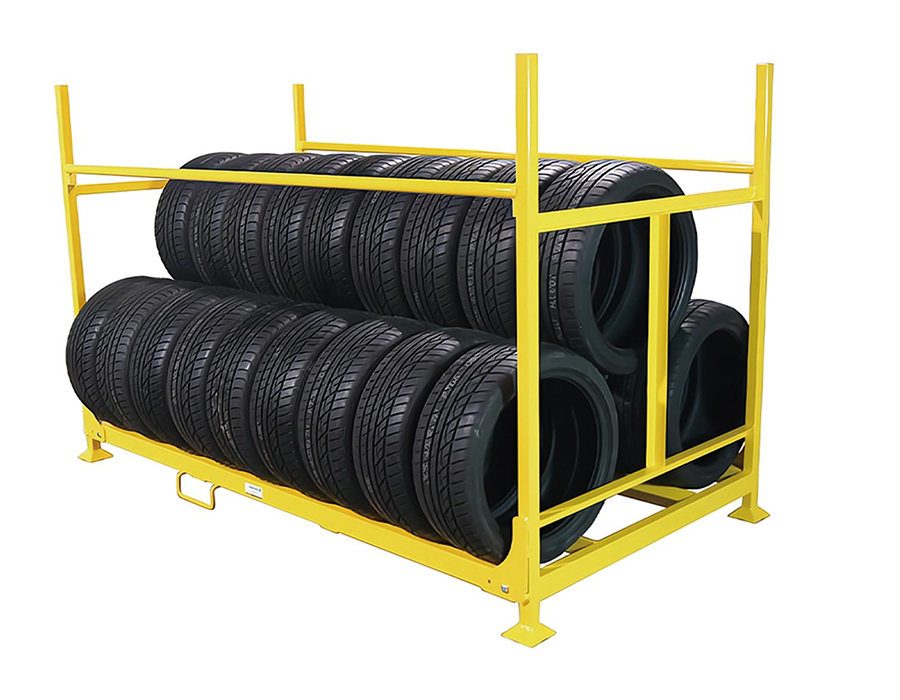
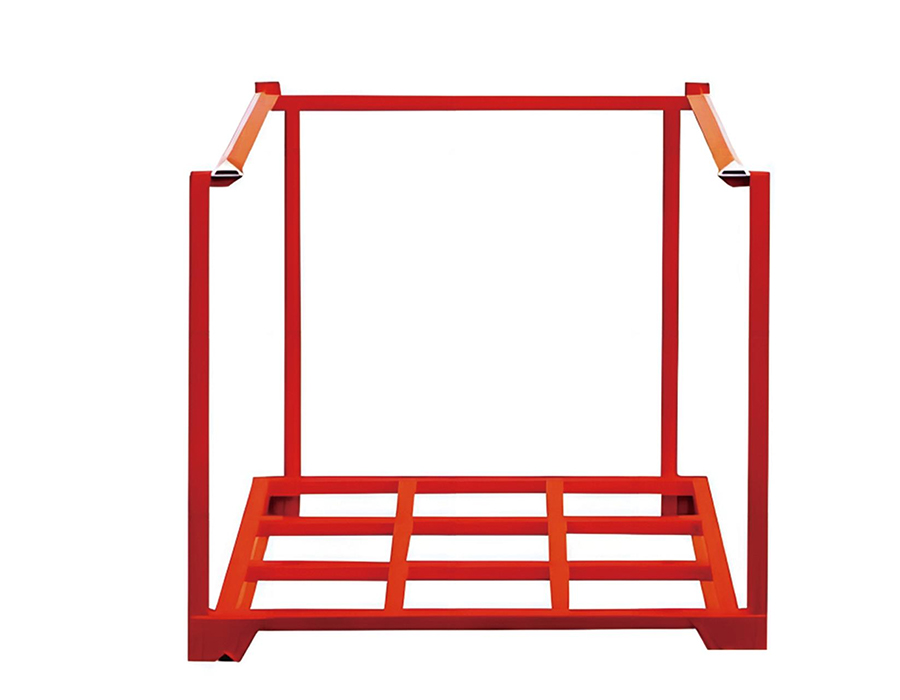
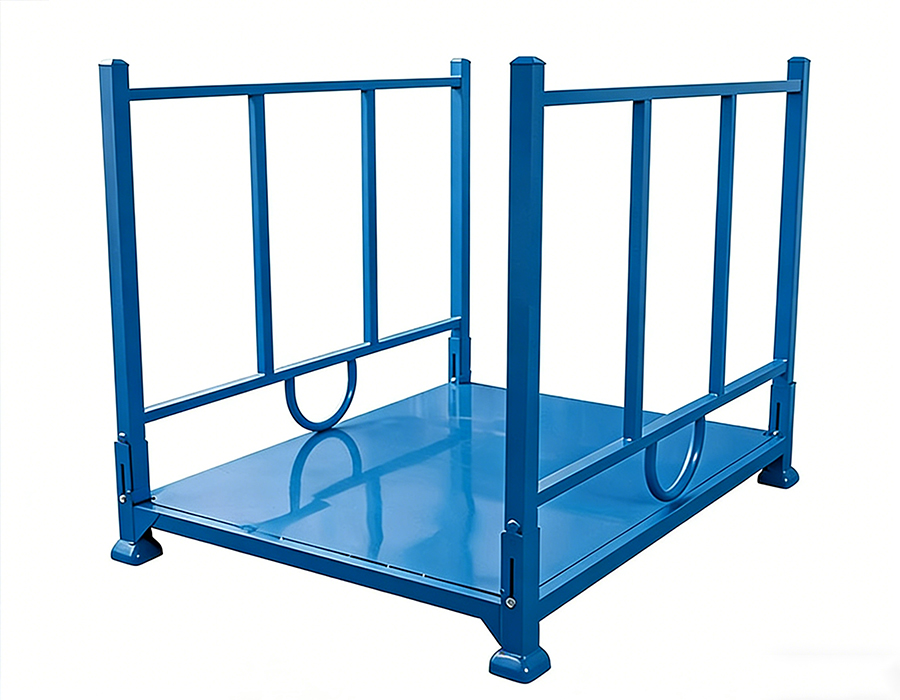
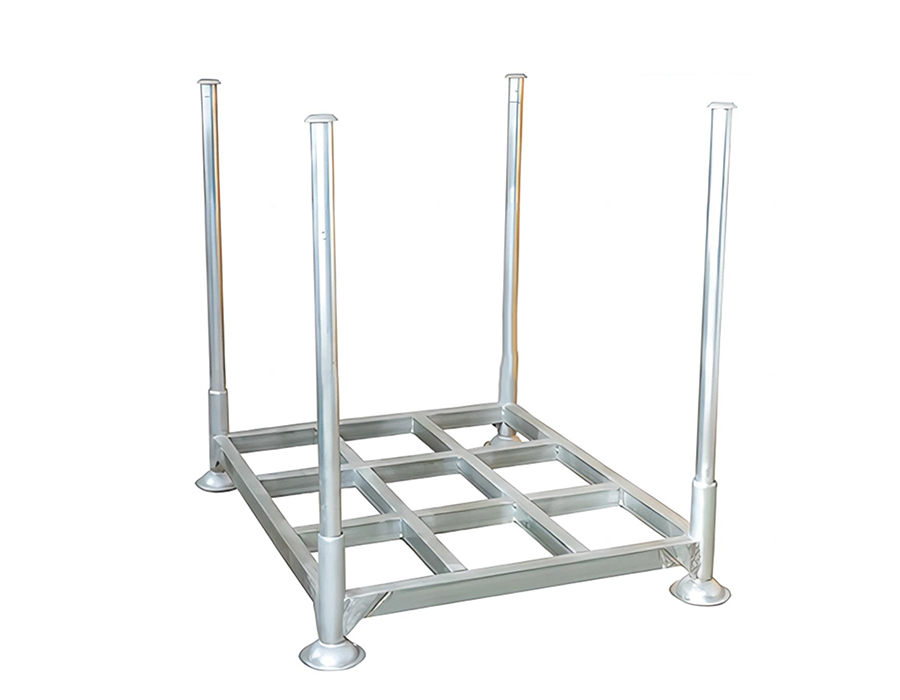
Штабелируемые стеллажи — это унифицированные системы хранения, предназначенные для работы на вилочных погрузчиках и многоярусного вертикального штабелирования, доступные в фиксированной, складной, пост-поддонной и перевернутой решетчатой конфигурациях для холодного хранения, отвечающие разнообразным требованиям различных сред хранения и типов продуктов.
Все варианты изготовлены из высокопрочной стали, что обеспечивает структурную целостность и стабильную работу при многоярусном штабелировании. Модели для холодильного хранения обрабатываются в соответствии со специальными антикоррозионными стандартами для обеспечения надежной долгосрочной работы в условиях низкой температуры и высокой влажности; складные модели и модели пост-типа в пустом состоянии уменьшают свой загруженный объем до незначительной доли, что обеспечивает значительную экономию затрат на логистику обратной транспортировки.
В конструкции продукции сочетаются видимость груза и простота доступа — варианты с открытой ячеистой палубой позволяют осуществлять визуальную проверку запасов без перемещения товаров; Механизмы складывания и соединения стоек проверяются циклическими испытаниями на долговечность на предмет долгосрочной надежности и низких затрат на техническое обслуживание.
Широко используется в логистике холодильной цепи пищевых продуктов, хранении сырья на производстве, автомобильных компонентах, открытых портовых площадках и замкнутых цепочках поставок — гибкое и эффективное решение для увеличения плотности хранения на квадратный метр и снижения общих затрат на складирование и логистику.
Представьте себе склад в конце смены: поддоны с готовой продукцией ждут в приемном отделении, ...
ПодробнееКогда вилочный погрузчик роняет полный поддон на стеллажную балку, конструкция получает не тол...
ПодробнееКомпания Anhui Huijian Intelligent Equipment Co., Ltd. недавно приняла делегацию представителей н...
ПодробнееПочему стеллажи для пресс-форм являются основным инструментом рабочего процесса В любой ...
ПодробнееЧто такое легкие стеллажи без болтов? Легкие стеллажи без болтов — это тип стеллажа для ...
ПодробнееМеханизм штабелирования в складские стеллажи - когда угловые стойки верхней стойки входят в гнезда воротника или приемные чашки на нижней стойке - кажется механически простым, но геометрия этого соединения определяет как боковую устойчивость штабелированной колонны, так и практическое максимальное количество ярусов, которое может быть безопасно достигнуто под нагрузкой. Глубина зацепления стойки в гнездо воротника является наиболее важным параметром: недостаточная глубина зацепления позволяет верхней стойке раскачиваться под эксцентричной нагрузкой, в то время как чрезмерная высота стойки над воротником может вызвать коробление стойки до того, как воротник обеспечит боковое удержание.
В большинстве стандартных конструкций складских металлических стеллажей используется глубина крепления стоек 50–80 мм, что обеспечивает достаточное боковое ограничение для двух- или трехъярусной штабелирования при равномерно распределенных нагрузках. Однако когда грузы размещаются не по центру (что является обычным явлением при хранении деталей неправильной формы, длинных прутков или частично заполненных контейнеров), эксцентричная нагрузка создает опрокидывающий момент, которому должно противостоять муфтовое соединение. На трех или четырех ярусах по высоте плечо момента от эксцентриситета нагрузки до нижнего соединения воротника умножает боковую силу в основании на количество высот ярусов, а это означает, что эксцентриситет, который структурно несущественен на одном ярусе, может стать проблемой устойчивости на четырех ярусах с одинаковой нагрузкой.
Главным критерием проектирования многоярусных стеллажей для складских стеллажей является не способность к осевому сжатию (стальные стойки почти всегда достаточны для чистого сжатия), а комбинированное взаимодействие осевого и изгиба в точке зацепления воротника, где стойка одновременно сжимается под действием веса, находящегося сверху, и сгибается под действием боковой удерживающей реакции со стороны воротника. Производители, которые оценивают свои стеллажи только по статической осевой нагрузке, не указывая допущение об эксцентриситете или максимальное количество ярусов для данной нагрузки, предоставляют неполные спецификации. Покупатели, эксплуатирующие многоярусные стойки с тремя ярусами или выше, должны запрашивать данные о взаимодействии совокупной нагрузки, а не только номинальную нагрузку на стойку.
Вертикальные угловые стойки складские металлические стеллажи производятся в нескольких профилях поперечного сечения, и выбор между ними влияет не только на конструктивные характеристики, но и на надежность прилегания воротника, устойчивость поверхности к повреждениям и простоту ремонта после удара. Три наиболее распространенных профиля стойки — это круглая труба, квадратная труба и угловое сечение, каждый из которых имеет свои особенности, которые делают их более или менее подходящими в зависимости от рабочей среды.
| Профиль сообщения | Структурная эффективность | Постоянство посадки воротника | Поведение при ударном повреждении | Типичное применение |
| Круглая трубка | Высокий — одинаковая сила во всех направлениях. | Отлично — круглая головка самоцентрирующаяся. | Вмятины локально без общей потери сечения | Тяжелая нагрузка, высокоуровневое штабелирование |
| Квадратная трубка | Хорошо — зависит от ориентации | Хорошо — требуется выравнивание по углам | Повреждение угла значительно уменьшает сечение | Средняя нагрузка, стандартное складское использование |
| Угловая секция | Умеренная — открытая секция подвержена перекручиванию | Умеренный — чувствителен к выравниванию | Деформация ног, распространенная при боковом ударе | Легкий режим работы, редкое обращение |
Стойки из круглых труб имеют структурное преимущество, которое часто недооценивают: их полярный момент инерции одинаков во всех боковых направлениях, а это означает, что они одинаково сопротивляются изгибу независимо от того, исходит ли боковая нагрузка спереди, сбоку или по диагонали. Это особенно важно при использовании штабелируемых стеллажей, где направление потенциальной опрокидывающей нагрузки непредсказуемо — вилочный погрузчик, толкающий штабелированную колонну под любым углом, сталкивается с одинаковым сопротивлением независимо от направления подхода. Стойки из квадратных труб, напротив, имеют более высокое сопротивление изгибу вокруг своих центральных осей, совмещенных с торцами труб, но более низкое сопротивление вокруг диагональной оси — направления, которое наиболее часто подвергается нагрузке во время косого удара вилочного погрузчика. Для тяжелых условий эксплуатации складские стальные стеллажи При работе в условиях загруженности вилочных погрузчиков стойки из круглых труб неизменно превосходят квадратные трубы по стойкости к ударам, несмотря на аналогичную или меньшую толщину стенок.
Палуба — горизонтальная несущая платформа складского стеллажа — изготавливается в нескольких конфигурациях, которые напрямую влияют на устойчивость продукта, распределение нагрузки по конструкции платформы, а также практичность погрузки и разгрузки различных типов продуктов. Выбор неправильной конфигурации платформы для хранящегося продукта является частой причиной повреждения продукта, затруднений в обращении и преждевременного износа платформы, которого можно избежать с помощью более тщательного процесса спецификации.
Настилы из сварной проволочной сетки обеспечивают вентиляцию и видимость через поверхность настила, что делает их пригодными для хранения продуктов, для которых необходим воздушный поток — автомобильных деталей, подверженных конденсации, контейнеров для пищевых продуктов, требующих осмотра без разборки, а также компонентов, которые должны быть видны для инвентаризации без открытия стеллажа. Ограничением проволочной сетки является то, что несущая способность на единицу площади ниже, чем у сплошной плиты при эквивалентном весе материала, а отверстия сетки могут зацепиться за выступающие крепления, кабельные стяжки или нестандартную упаковку, что приведет к повреждению во время скольжения или перетаскивания грузов по поверхности. Диаметр сетки и размер отверстия должны соответствовать наименьшему компоненту или элементу упаковки, который может быть размещен на платформе — отверстие сетки 50×50 мм слишком велико для стеллажей, в которых хранятся мелкие детали в коробках, которые могут частично проникнуть в сетку под собственным весом.
Сплошные пластинчатые настилы, обычно толщиной 3–6 мм из холоднокатаной или горячекатаной стали, обеспечивают непрерывную опорную поверхность, которая распределяет сосредоточенные нагрузки от продуктов с неровным дном более эффективно, чем сетка. Они являются правильным выбором для хранения продуктов с небольшой площадью основания — цилиндрических контейнеров, фасонных отливок или любого продукта, который будет опираться только на одну или две проволочные сетки, а не пересекать сетку. Практическим ограничением является вес: настил из сплошной плиты размером 1200×1000 мм и толщиной 5 мм добавляет примерно 47 кг к весу пустого стеллажа, который быстро накапливается в парке складских стальных стеллажей, которые часто перемещаются и перемещаются.
Гофрированные или ребристые стальные настилы обеспечивают преимущество в конструктивной эффективности — профилированный профиль обеспечивает значительно более высокое сопротивление изгибу, чем плоская пластина при той же толщине материала, что позволяет увеличить пролет настила без пропорционального увеличения собственного веса. Выступы на поверхности также обеспечивают определенную степень бокового ограничения для продуктов с плоским дном, уменьшая скольжение во время обработки. Ограничением является очистка: остатки продукта, смазочные материалы и загрязнения твердыми частицами накапливаются в канавках палубы и их трудно тщательно очистить, что делает гофрированные настилы непригодными для хранения, контактирующих с пищевыми продуктами или фармацевтически регулируемых, где гигиена поверхности должна быть проверена.
Пустые складские металлические стеллажи представляют собой серьезную проблему управления пространством на объектах, где использование стеллажей колеблется в зависимости от производственных циклов или циклов запасов. Для полного производственного цикла может потребоваться одновременное активное использование 500 стоек; между запусками эти стойки должны храниться, не занимая места, необходимого для других операций. Вложение — свертывание стойки в компактную конфигурацию, позволяющую хранить несколько пустых стоек на площади одной — является основным решением, но коэффициент вложения и механизм, с помощью которого достигается вложение, значительно различаются в зависимости от конструкции стойки и влияют на эксплуатационную эффективность способами, выходящими далеко за рамки расчета места для хранения.
Коэффициент вложенности описывает, сколько сложенных пустых стеллажей занимают вертикальное пространство одного загруженного стеллажа. Коэффициент вложения 4:1 означает, что четыре пустые стойки располагаются на высоте одной загруженной стойки, что снижает потребность в пустом пространстве для хранения до 25 % от активного места для хранения. Для достижения высоких коэффициентов вложения необходимо, чтобы высота угловых стоек стойки над поверхностью настила в сложенном состоянии была минимальной — на практике это означает, что стойки должны либо складываться, отсоединяться, либо опускаться ниже уровня настила во время вложения. Конструкции со складными стойками обеспечивают самый высокий коэффициент вложения (часто 5: 1 или 6: 1), но создают механическую сложность в точках шарниров, которые уязвимы для повреждений в условиях грубого обращения и требуют проверки перед каждым использованием, чтобы убедиться, что защелки стоек полностью зацеплены.
Стойки с фиксированными стойками и конической геометрией стоек — где верхняя часть каждой стойки немного меньше в диаметре, чем нижняя, что позволяет стойкам верхней пустой стойки скользить внутри гнезд воротника нижней стойки дальше, чем во время работы под нагрузкой — достигают коэффициента вложения от 3:1 до 4:1 без механических складных компонентов. Такая простота конструкции снижает требования к техническому обслуживанию и исключает отказ незафиксированной створки, который приводит к разрушению стойки во время загрузки. Компромиссом является более низкий коэффициент раскладки, чем у складных конструкций, и операция раскладки, которая требует тщательного вертикального выравнивания во время штабелирования, что замедляет процесс раскладки при больших объемах операций консолидации пустых стеллажей.
В Huijian наша линейка складских металлических штабелируемых стеллажей рассчитана на несколько конфигураций гнездования, при этом геометрия стоек и размеры муфты разработаны в нашем собственном научно-исследовательском центре для оптимизации коэффициента раскладки для каждого класса нагрузки, гарантируя, что хранение пустых стеллажей займет минимально возможную площадь без ущерба для структурной надежности крепления стоек в условиях штабелирования под нагрузкой.
Складские стальные стеллажи, используемые на открытых площадках, морских логистических объектах, предприятиях пищевой промышленности или химических складах, сталкиваются с проблемами коррозии, которые одно лишь стандартное порошковое покрытие не может надежно решить в течение многолетнего срока службы. Понимание иерархии доступных видов обработки поверхности и условий, определяющих их выбор, имеет важное значение для выбора стоек, которые сохранят структурную целостность и внешний вид в течение требуемого периода эксплуатации, не требуя преждевременного нанесения повторного покрытия или замены.
Эффективность защиты от коррозии при обработке поверхности обычно сравнивается с использованием часов испытаний в солевом тумане в соответствии с ISO 9227, что ускоряет коррозионную среду и позволяет проводить сравнение в течение определенного периода времени. Типичные показатели эффективности обработки стоек для штабелей следующие:
Для штабелирующих стеллажей, которые переходят от внутреннего хранения к уличному постановке (обычная схема работы в цепочках поставок автомобилей и строительных материалов), двухслойная эпоксидно-полиэфирная система представляет собой наиболее практичную спецификацию: значительно лучшая коррозионная стойкость, чем стандартное порошковое покрытие, с наценкой в 25–35% и полностью поддающаяся ремонту с помощью совместимых покрытий, наносимых в полевых условиях, при возникновении локального повреждения.
Расчетная вместимость складского стеллажа рассчитывается в предположении, что нагрузка равномерно распределена по поверхности настила и центр тяжести груза расположен в геометрическом центре стеллажа. На практике оба предположения регулярно нарушаются, а структурные последствия неравномерной нагрузки в конфигурациях штабелированных стоек более серьезны, чем они были бы для того же эксцентриситета нагрузки в одиночной напольной стойке, поскольку эксцентриситет усиливается за счет высоты штабелированных стоек.
Представьте себе стойку, загруженную стальными катушками или цилиндрическими компонентами, которые при размещении скатываются в одну сторону от платформы. Это не является чем-то необычным, если полы немного неровные или когда продукты установлены под углом. Смещение груза массой 1000 кг от центральной линии палубы на 200 мм создает опрокидывающий момент 200 кг·м на уровне палубы. В одноярусной конфигурации этому моменту противостоит хомутовое соединение в основании и геометрия кармана погрузчика. В трехъярусном штабеле тот же эксцентриситет в 200 мм на верхнем ярусе создает совокупную боковую силу у основания, которая в три раза больше, а ширина стабилизирующего основания стойки стойки — расстояние между крайними точками зацепления воротника — возможно, не увеличилась пропорционально. Практический результат заключается в том, что методы загрузки, визуально приемлемые и структурно безопасные при одноярусном использовании, могут создать реальный риск нестабильности при многоярусной укладке.
Предприятия, эксплуатирующие складские стальные стеллажи в высокоуровневых конфигурациях, должны внедрять четкие протоколы загрузки, которые учитывают дисциплину центрирования, а не полагаться на то, что операторы интуитивно понимают последствия для стабильности смещенной от центра нагрузки на высоте. Практические элементы протокола включают окрашенные или приваренные маркеры осевой линии на поверхности палубы, максимально допустимые маркеры выступа по краям палубы и четкий максимальный предел эксцентриситета, выраженный в миллиметрах, а не общую инструкцию «загружать по центру» - термин, который разные операторы интерпретируют по-разному.
Входные карманы для вилочных погрузчиков на базовой раме складского металлического стеллажа являются точкой взаимодействия между стеллажной системой и каждым элементом погрузочно-разгрузочного оборудования на объекте, однако их дизайн часто рассматривается как запоздалая мысль о размерах, а не как инженерный компонент со своими собственными функциональными требованиями. Ширина кармана, глубина, геометрия входа и структурное соединение между трубой кармана и базовой рамой оказывают измеримое влияние на время цикла обработки, степень повреждения стоек и постоянство работы вил в смешанном парке вилочных погрузчиков.
Ширина входа в карман для вил обычно составляет 160 мм или 185 мм, что соответствует двум наиболее распространенным стандартным ширинам вил, которые используются в парках грузовиков с противовесом и ричтраков. В карман шириной 160 мм подходят стандартные вилы диаметром 150 мм с зазором 5 мм с каждой стороны, что достаточно для выровненного входа, но не допускает допусков на боковую ошибку позиционирования вил или небольшое различие в ширине между парами вилок одинаковой номинальной спецификации. Увеличение ширины кармана до 185 мм увеличивает зазор по 12,5 мм с каждой стороны, что значительно снижает точность, необходимую для входа вилки, и снижает частоту ударов кармана о кромку из-за несоосного входа на 50–70% на объектах со смешанным парком вилочных погрузчиков. Структурные потери от более широкого кармана незначительны; Эксплуатационная выгода от снижения повреждений стоек значительна.
Геометрия фаски входа в карман — угол, под которым вырезается или формируется вход в карман, — влияет на то, как кончик вилки контактирует с карманом во время входа. Отверстие кармана квадратной формы без фаски концентрирует силу удара от смещенной вилки в одной точке в углу кромки кармана, вызывая прогрессирующую деформацию и разрыв стенки трубки кармана. Фаска под углом 30–45 градусов на внешней стороне входа в карман распределяет силу удара по более длинной линии контакта и отклоняет кончик вилки в карман, а не в стенку трубы. Эта простая деталь изготовления продлевает срок службы часто используемых карманов в условиях загруженности вилочных погрузчиков в два-три раза без увеличения стоимости материала — для этого требуется только вторичная операция формовки или резки на входе в карман во время изготовления.
Наши складские стеллажи для стальных штабелей производятся на шести специализированных производственных линиях на нашем предприятии в Гуанде площадью 58 000 квадратных метров, где геометрия входа в карман стандартизирована с использованием профилей с полной фаской в качестве производственного стандарта, а не варианта модернизации, поскольку долгосрочное снижение уровня повреждений на месте из-за этой детали более чем оправдывает дополнительный этап изготовления в масштабе.
Парк складских стеллажей, находящихся в активном промышленном использовании, представляет собой амортизирующийся актив, который накапливает повреждения в результате ударов при обращении, перегрузок и воздействия на окружающую среду в течение срока службы. В отличие от стационарных стеллажных систем, где повреждение видно в определенном месте, штабелируемые стеллажи перемещаются между объектами, клиентами и производственными зонами, распределяя события повреждения по парку таким образом, что отслеживание состояния затрудняется без систематического подхода к управлению. Предприятия, эксплуатирующие парки из более чем 50 стеллажей, на которых отсутствуют формальные протоколы отслеживания и проверки, обычно обнаруживают, что значительная часть их парка находится в состоянии ниже стандартного, только тогда, когда инцидент с погрузочно-разгрузочными работами или аудит требуют физической проверки.
Эффективная система управления парком стоек учитывает три различных эксплуатационных требования: идентификация отдельных стоек, периодическая проверка состояния и критерии принятия решения о выводе из эксплуатации. Индивидуальная идентификация требует, чтобы каждая стойка имела уникальный идентификатор — либо штампованную металлическую бирку, код, нанесенный лазером на базовой раме, либо встроенный RFID-чип, — который связывает физическую стойку с записью об обслуживании в системе отслеживания. Этикетки со штрих-кодом являются наименее долговечным вариантом для промышленных стоек; они расслаиваются при многократной очистке, контакте с вилкой и воздействии ультрафиолета на открытом воздухе в течение 12–24 месяцев. Идентификаторы, нанесенные штампом или лазерной маркировкой на самой стальной конструкции, являются постоянными и должны быть указаны в качестве стандарта для любого парка стоек, предназначенных для многолетней эксплуатации.
Критерии проверки складских металлических стеллажей должны быть адаптированы к конкретным видам повреждений, соответствующим каждому типу стеллажа и рабочей среде, но протокол базовой проверки должен учитывать следующие условия через определенные промежутки времени:
Критерии выхода на пенсию должны быть выражены в виде конкретных измеримых пороговых значений, а не в виде субъективных описаний состояния. Политика вывода из эксплуатации стойки, в которой говорится «выходить из эксплуатации при значительном повреждении», приводит к противоречивым решениям инспекторов; тот, который гласит: «Отказ от прогиба стойки превышает 5 мм на 500 мм, когда муфта с буртиком не может обеспечить зацепление стойки минимум на 40 мм или когда длина любой сварной трещины превышает 10 мм», дает последовательные, проверяемые решения, которые могут единообразно применяться в большом парке персоналом с базовой подготовкой.
Наша профессиональная команда
Готов поддержать вас.


 Производители складских стеллажей